 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Underhåll
Förebyggande underhåll av spindlar
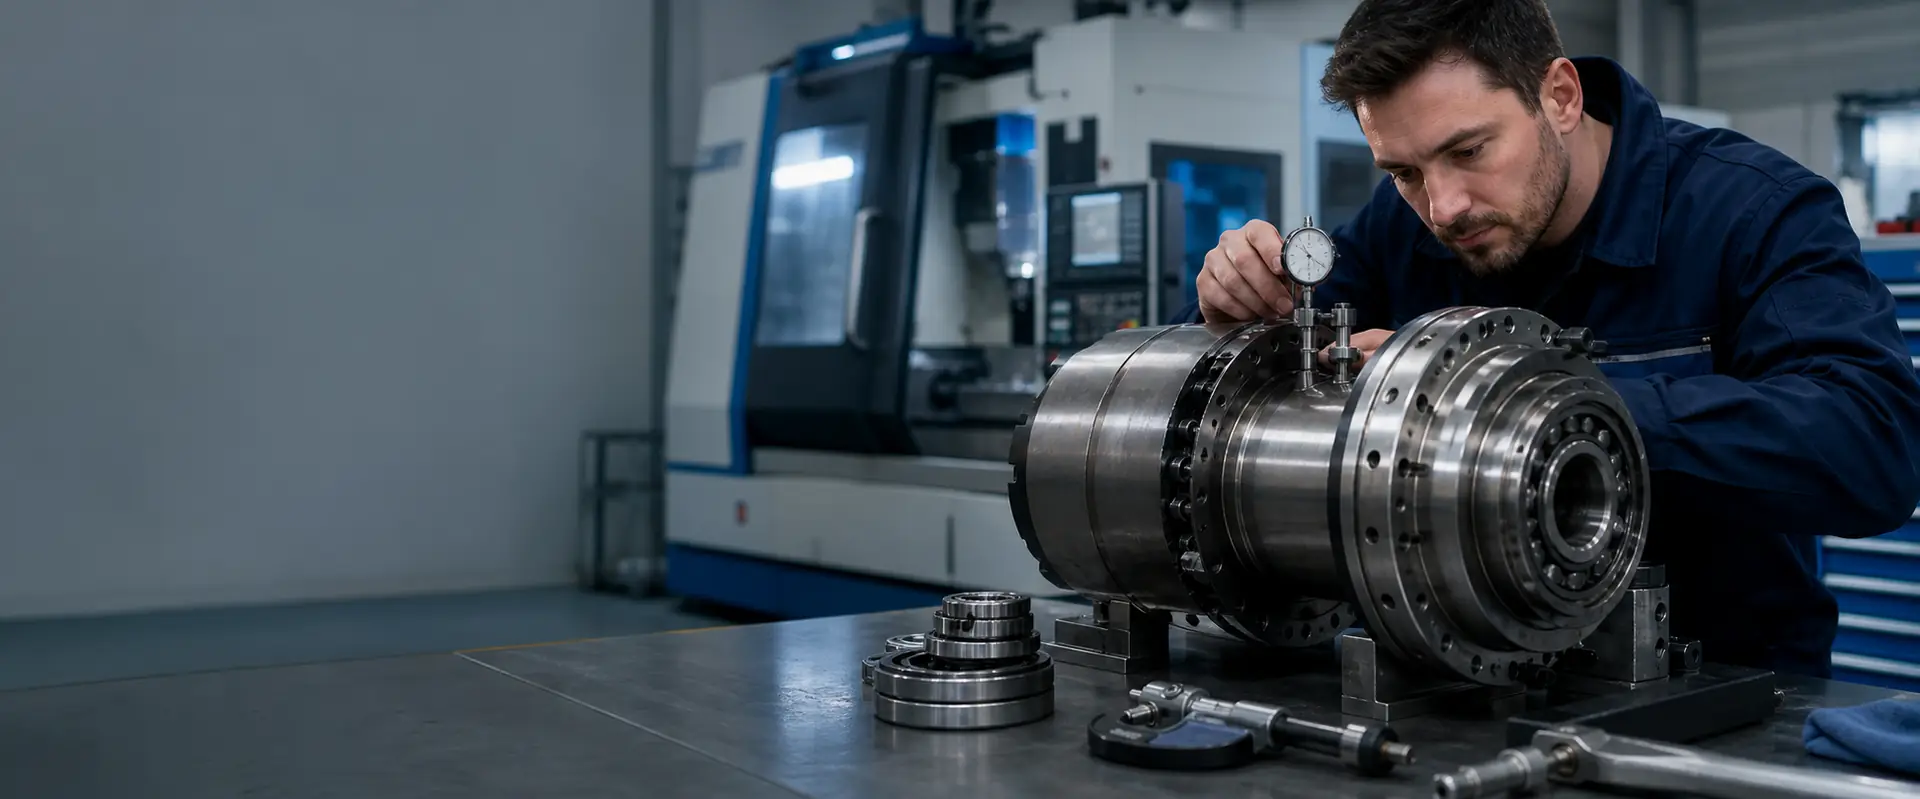
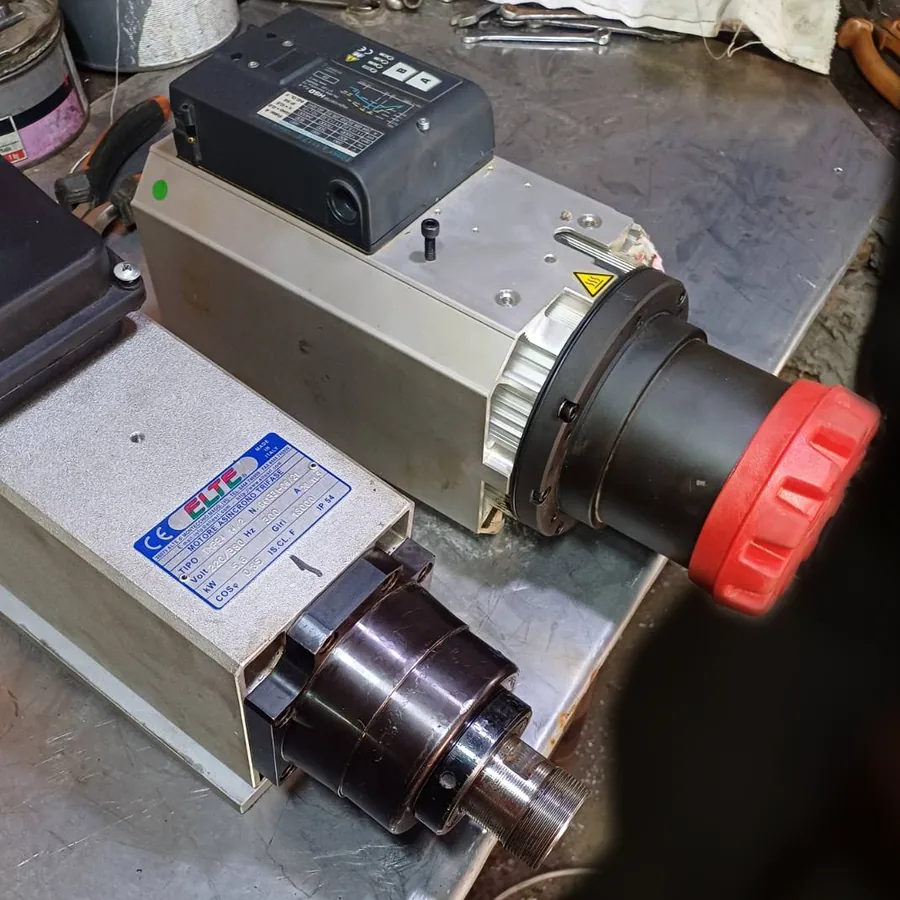
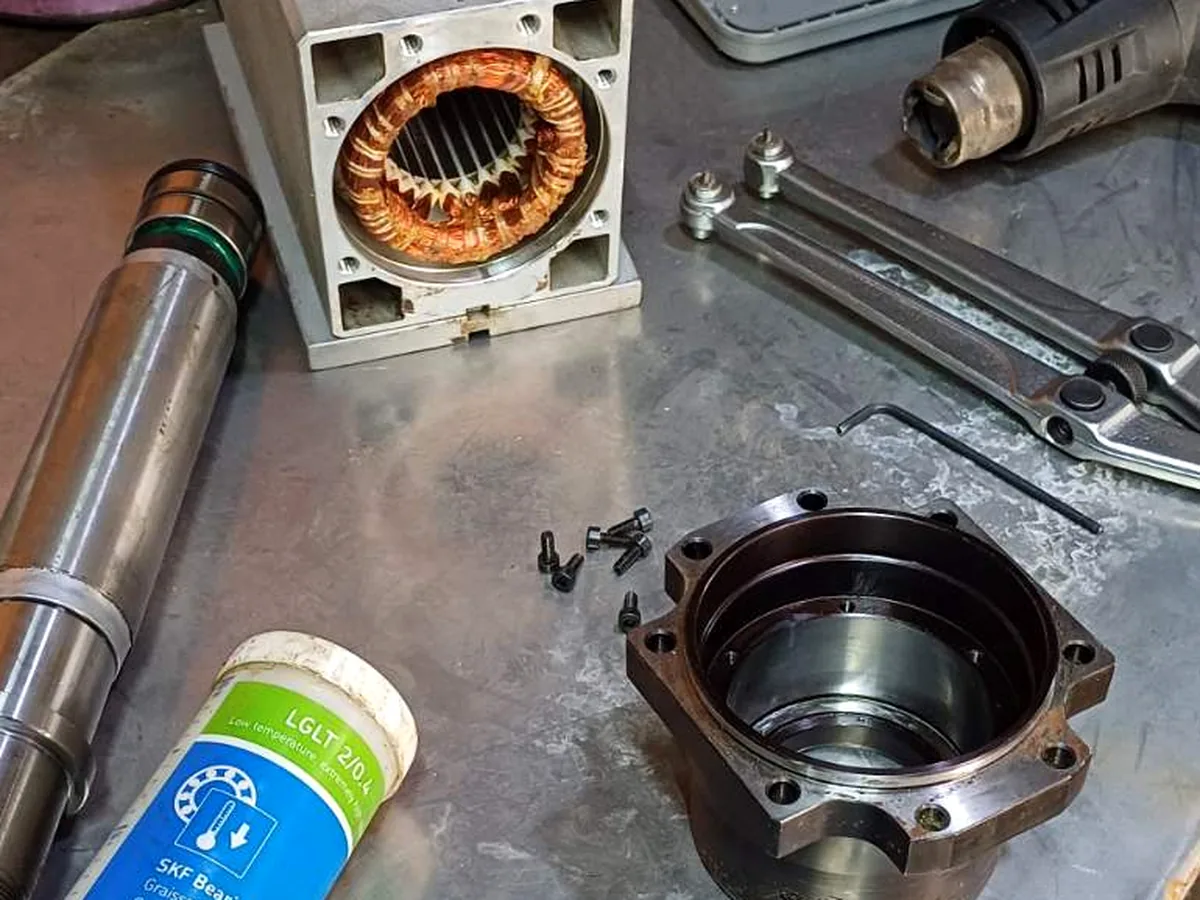
En spindel havererar sällan utan förvarning. Kastet ökar gradvis, lagren låter mer, spännkraften sjunker och temperaturen efter uppvärmning stiger några grader. Förebyggande underhåll innebär att mäta dessa värden med fasta intervall, så att en renovering kan planeras till ett lämpligt datum i stället för att komma som ett haveri mitt i en produktionsserie.
Omfattning
Vad en underhållskontroll omfattar
Kontrollen består av en uppsättning mätningar som görs på samma sätt varje gång, så att värdena kan jämföras från ett besök till nästa. En enskild mätning säger lite; trenden över flera kontroller visar om en spindel är stabil eller slits.
Kast och konans skick
Radiellt och axiellt kast vid verktygsgränssnittet samt konans och anläggningsytornas skick. Ökande kast är ofta det första tecknet på lagerslitage eller en skadad kona.
Vibrationer och temperatur
Vibrationer och lagertemperatur registreras vid definierade varvtal efter uppvärmning. Genom att jämföra dessa värden med tidigare kontroller syns slitaget långt innan det kan höras.
Dragstång och spännkraft
Spännkraften mäts med mätdon, eftersom utmattade tallriksfjädrar eller en sliten spännhylsa låter verktyget röra sig under belastning och skadar konan.
Luft, kylvätska och smörjning
Spärrluftens tryck och kvalitet, olje-luft- eller fettsmörjningen och kylkretsen kontrolleras, eftersom många lagerhaverier börjar med föroreningar eller ett smörjfel.
Arbetsgång
Så går ett underhållsprogram till
-
1
Första mätningen
Vid det första besöket eller med den första inskickade spindeln registrerar vi utgångsvärdena för varje spindel och antecknar typ, serienummer och drifttimmar.
-
2
Överenskommet intervall
Tillsammans fastställer vi ett intervall som passar maskinen och dess drift, till exempel var sjätte eller var tolfte månad, eller efter ett fast antal drifttimmar.
-
3
Upprepade kontroller och trend
Varje kontroll mäts på samma sätt och jämförs med tidigare värden. Ni får en kort rapport med mätvärdena och vår bedömning.
-
4
Planerad reparation
Om ett värde hamnar utanför sitt intervall rekommenderar vi ett datum för reparation och kan lämna offert i förväg, så att delar och maskinstillestånd kan planeras.
Checklista
Det här behöver vi för att lägga upp ett program
För att kunna lägga upp meningsfulla kontroller behöver vi veta vilka spindlar det gäller och hur de används. Varvtal, verktygsgränssnitt och dagliga drifttimmar avgör vilka värden som ska mätas och hur ofta. Tidigare reparationsrapporter ger en utgångspunkt, så att det första besöket inte börjar från noll.
- Lista över maskiner och spindeltyper, med serienummer om de finns
- Typiska varvtal, verktygsgränssnitt och dagliga drifttimmar
- Eventuella tidigare reparationsrapporter eller kända problem
- Om kontrollerna ska göras på plats eller i vår verkstad
När det behövs
När förebyggande underhåll lönar sig
Regelbundna kontroller lönar sig mest där ett spindelhaveri stoppar mer än en maskin eller där reparationer tar lång tid. Med mätvärden från flera besök blir slitaget synligt som en trend och en reparation kan planeras till en lämplig tidpunkt. Det här är situationerna där ett underhållsprogram är värt att lägga upp.
Flaskhalsmaskiner
En maskin står för en stor del av produktionen och ett spindelhaveri skulle stoppa leveranserna. Planerade kontroller minskar risken för ett oplanerat stopp.
Höghastighetsmotorspindlar
Motorspindlar som går på höga varvtal är dyra att renovera när ett lager väl har kollapsat. Upptäcks felet tidigt begränsas reparationen ofta till lager och tätningar.
Flera identiska spindlar
I en grupp maskiner av samma typ visar jämförbara mätvärden snabbt vilken spindel som slits fortare än de andra.
Frågor
Förebyggande underhåll av spindlar — vanliga frågor
Många mätningar, som kast, vibrationer, temperatur och spännkraft, kan göras vid maskinen. Om en spindel behöver öppnas kommer den till vår verkstad. Besök på plats planeras i förväg.
Det beror på varvtal, drift och hur kritisk maskinen är. Sex till tolv månader är en vanlig utgångspunkt; intervallet kan kortas om mätvärdena börjar förändras.
Det kompletterar en renovering: det visar när en renovering behövs, så att reparationen blir mindre och kan planeras i stället för att följa på ett plötsligt haveri.
En kort rapport med de uppmätta värdena, jämförelsen med tidigare kontroller och vår rekommendation: fortsätt köra, kontrollera igen tidigare eller planera en reparation.
Planera underhåll för era spindlar
Skicka oss listan över maskiner och spindeltyper. Vi föreslår ett kontrollintervall och berättar vilka mätningar som är meningsfulla för era spindlar.
Omfattning
Fler spindelarbeten i vår verkstad
Alla moment nedan utförs i vår egen verkstad i Tyskland. Följ en länk för att se vad momentet omfattar och vad vi behöver från er.
Maskinmärke
Maskinmärken
Vi är oberoende och arbetar med spindlar från alla tillverkare. Det här är de märken vars spindlar oftast hamnar på vår arbetsbänk.