 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Maskinmärke
Reparation och renovering av Homag-spindlar
Homags bearbetningscenter och CNC-fräsar bearbetar trä, skivmaterial och kompositer i hög hastighet, och spindeln får ta emot dammet, hartset och verktygsväxlingarna. Vi renoverar dessa spindlar — i de flesta fall HSD-motorspindlar med ett Homag-artikelnummer — i vår egen verkstad i Sankt Augustin, Tyskland. Vi är en oberoende verkstad och ni skickar spindeln direkt till oss.
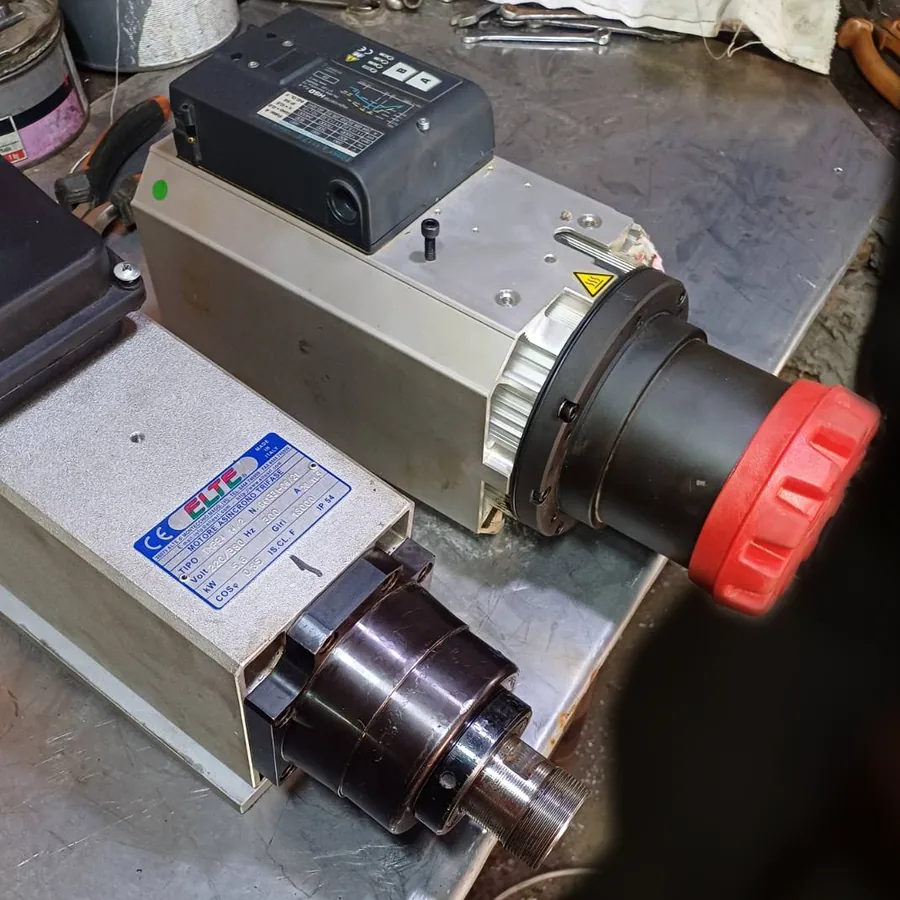
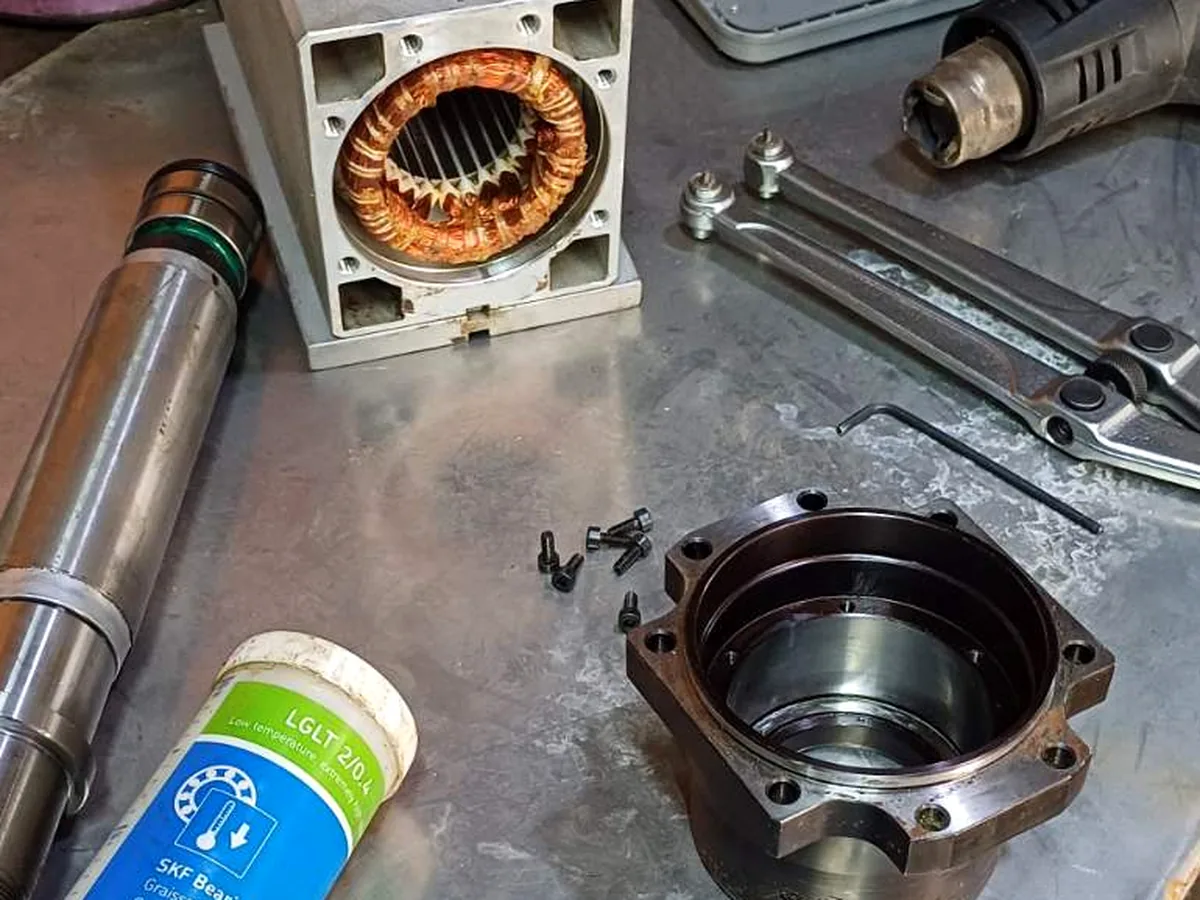
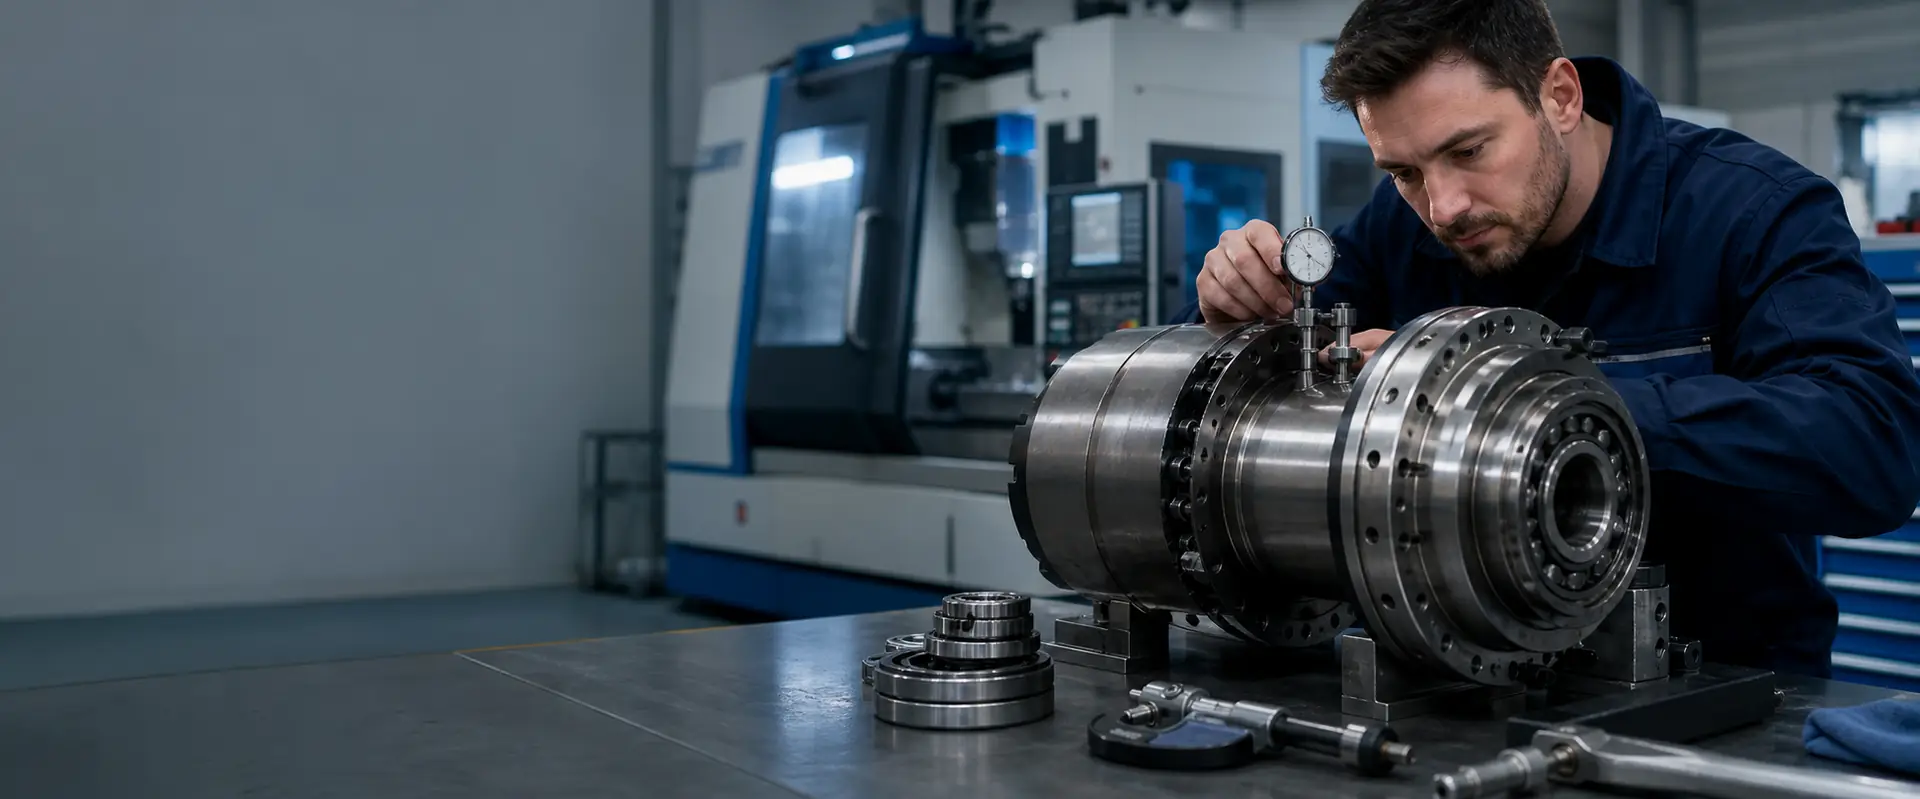
På arbetsbänken
En Homag-spindel är oftast en HSD-motorspindel
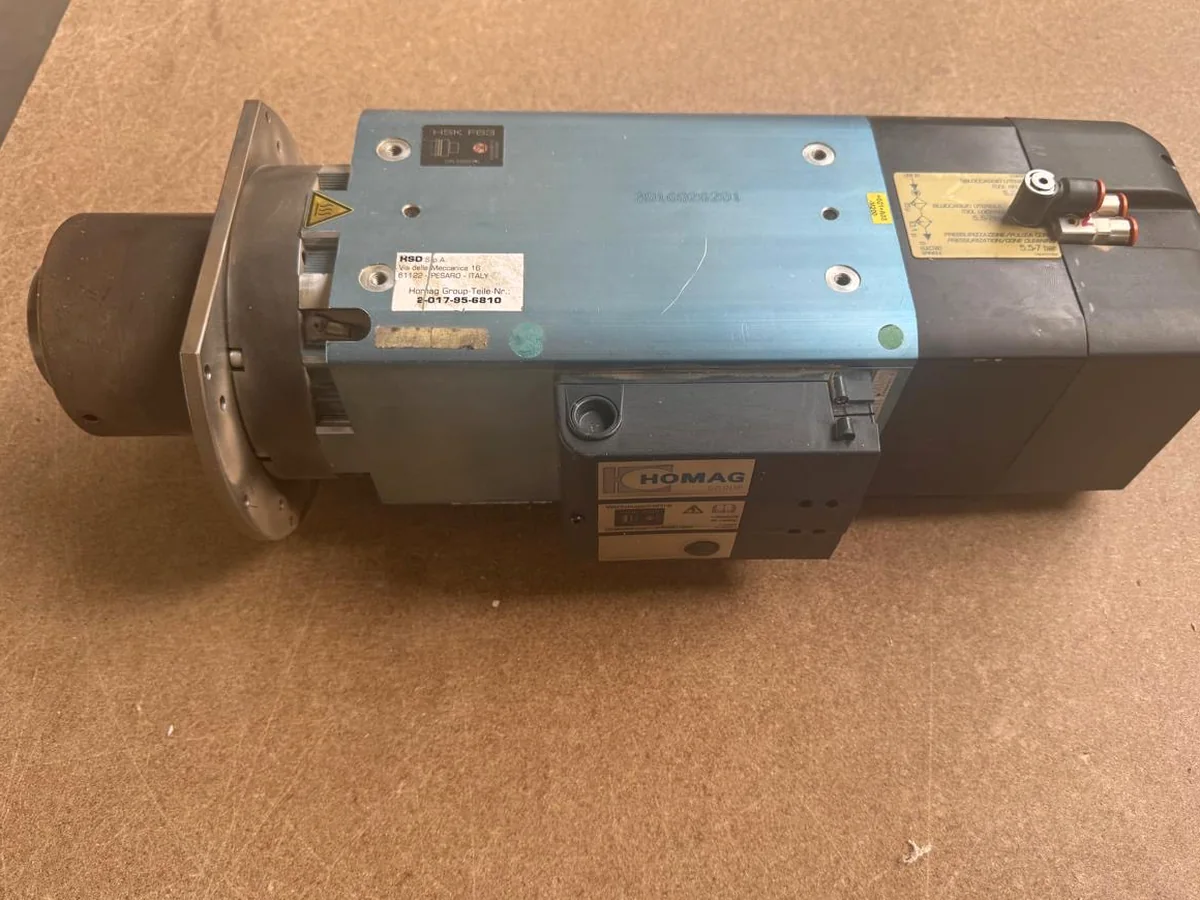
Många Homag CNC-maskiner lämnar fabriken med en motorspindel tillverkad av HSD S.p.A. i Pesaro, Italien. Enheten på bilden är ett typiskt exempel: HSD:s typskylt sitter på huset, en andra etikett bär Homag Groups artikelnummer och verktygsgränssnittet är HSK F63.
För en reparation är dessa etiketter viktigare än maskinens namn. HSD-typen och serienumret anger lagerarrangemanget, kylmetoden och varvtalsområdet; Homag-numret visar hur enheten konfigurerats för er maskin. Fotografera gärna båda innan ni skickar något.
- HSD-typskylt: typ, serienummer, varvtals- och effektdata
- Etikett med Homag Groups artikelnummer (till exempel 2-017-…)
- Märkning av verktygsgränssnittet, oftast HSK F63 på dessa maskiner
- Luftanslutningar för verktygslösgöring, konrengöring och spärrluft
Omfattning
Homag-spindelenheter vi tar emot
Träbearbetningsspindlar går fort, växlar verktyg hela tiden och arbetar i fint damm. Därför slits de på andra ställen än en spindel för metallbearbetning, och vi kontrollerar luftsystemet, spänningen och sensorerna lika noggrant som lagren.
Motorspindlar med HSK F63
Huvudspindeln i de flesta Homag-bearbetningscenter och nestingfräsar. Både luftkylda och vätskekylda versioner kommer in till oss. Vi byter lagersatsen, kontrollerar stator och kylning och återställer verktygsspänningen i ett och samma uppdrag.
Spindlar för femaxliga huvuden och aggregat
Enheter som driver vinkelhuvuden och aggregat via en C-axel eller ett extra gränssnitt. Här mäts även aggregatkopplingen och dess styrytor, eftersom ett slitet gränssnitt visar sig som vibrationer på arbetsstycket.
Borr- och sågspindlar
Spindlar från borrblock och notsågar är mindre men många. Om en renovering är meningsfull beror på enheten; vi tittar på den först och säger till om ett byte är det förnuftigare alternativet.
Äldre Weeke- och Homag-maskiner
Maskiner från det tidigare Weeke-programmet och äldre Homag-serier används fortfarande i daglig produktion. Delar till äldre HSD-typer kan ta längre tid att få fram, så vi bekräftar tillgången innan vi offererar någon demontering.
Symtom
Fel vi oftast ser på Homag-spindlar
Träbearbetningsspindlar går sönder på ett annat sätt än spindlar för metallbearbetning: höga varvtal, täta verktygsväxlingar och fint damm belastar ständigt luftsystemet, spänningen och sensorerna. På Homag-maskiner med HSD-motorspindlar börjar de flesta fel där, och lagren havererar som en följd. Det här är de fel vi ser oftast.
Damm och harts inne i spindeln
Om spärrluften faller bort eller är fuktig sugs fint trädamm och harts in vid spindelnosen. Resultatet blir sträva lager och kärvande spänning. Vi spårar hur det kom in, inte bara vad det skadade.
Verktyget lossnar inte eller spänns inte fast
Verktygslösgöringen på dessa spindlar är pneumatisk. En utsliten kolvtätning, svaga tallriksfjädrar eller en sliten HSK-spännhylsa leder alla till samma larm. Vi mäter spännkraften före och efter reparationen.
Lagerljud vid höga varvtal
Dessa spindlar går ofta i 18 000 rpm och mer, oftast på keramiska hybridlager. Ljud uppträder vanligtvis först i den övre delen av varvtalsområdet; när det hörs även vid låga varvtal är lagren redan långt gångna.
Överhettning
På luftkylda enheter är igensatta kylflänsar eller en trasig fläkt en vanlig orsak; på vätskekylda enheter en igensatt kylmantel. Ett lindningsfel kan se likadant ut, därför provas statorn vid varje uppdrag.
Sensorfel
Sensorerna för spänt verktyg, lösgjort verktyg och inget verktyg, samt temperaturgivaren, rapporterar till styrningen. En sensor som har förskjutits eller gått sönder stoppar maskinen även när mekaniken är i ordning. Vi justerar och provar dem i provbänk.
Problem med kona och kast
Täta verktygsväxlingar och en och annan kollision märker HSK-anläggningsytorna. Kast vid verktyget visar sig då som dålig kantkvalitet. Konan slipas om där det finns tillräckligt med material.
Arbetsgång
Så renoverar vi en Homag-spindel
- Vi identifierar enheten utifrån HSD-skylten och Homag-artikelnumret och kommer överens med er om omfattningen.
- Spindeln demonteras helt, rengörs från damm och harts, och varje del mäts: axel, husets lagerborrningar, kona, lager, spännsats och stator.
- Ni får en skriftlig offert med foton och resultat. Reparation och beställning av delar påbörjas när ni har godkänt den skriftligt.
- Renoveringen omfattar lager, tätningar och spännsystemet efter behov, följt av justering av sensorerna och kontroll av alla luftkanaler.
- Spindeln balanseras dynamiskt och körs in genom hela varvtalsområdet med registrering av temperaturen, och spännkraften mäts.
- Den skickas tillbaka till er med ett provningsprotokoll, klar för montering.
Vad ni ska skicka med er förfrågan
HSD-skylten och etiketten med Homag-artikelnumret identifierar enheten; tillsammans med maskinserien och lufttrycken visar de vilka delar och vilka prov spindeln behöver.
- Foton av HSD-skylten och etiketten med Homag-artikelnumret
- Maskintyp och årsmodell, till exempel serien på bearbetningscentret
- Symtomen, och om de uppträder kallt, varmt eller bara vid höga varvtal
- Trycket för spärrluft och verktygslösgöring, om det är känt
- Om spindeln redan är demonterad från maskinen
Ett praktiskt tips: den gula etiketten på spindeln ovan anger lufttrycket för konrengöring och spärrluft. Ren, torr luft med det trycket är det billigaste skyddet en träbearbetningsspindel kan få.
Frågor
Reparation av Homag-spindlar — vanliga frågor
Ja. Ert underhållsteam kan skicka spindeln direkt till oss. Vi är en oberoende verkstad och ni skickar spindeln direkt till oss.
Ja. Många Homag-maskiner har HSD-motorspindlar med ett artikelnummer från Homag Group. För reparationen behöver vi båda: HSD-typ och serienummer samt Homag-artikelnumret. Ett foto av varje etikett räcker för att komma igång.
Varvtal och damm. De går fortare, växlar verktyg oftare och arbetar i fint, slipande damm och harts. De flesta fel vi ser börjar i luftsystemet eller spänningen, och lagren havererar som en följd.
Normalt fem till tio arbetsdagar från ankomst, beroende på delar och på vad demonteringen visar. Det är ett typiskt intervall; det bindande datumet är det vi bekräftar skriftligt.
Spindelenheter, ja. Borrväxlar och aggregat bedömer vi från fall till fall efter att ha sett foton, eftersom en utbytesenhet är det bättre valet för en del av dem. Vi meddelar er innan ni skickar något.
Skicka oss uppgifter om spindeln
Ange maskinmodell, spindeltyp och vad maskinen gör fel. Vi återkommer med en första bedömning och en skriftlig offert innan något arbete påbörjas. För Homag-maskiner: skicka foton av HSD-skylten och Homag-etiketten — båda numren behövs för att identifiera motorspindeln.
Behöver ni en reservdel snarare än en reparation?
Delar till Homag-spindlar och HSD-motorspindlar
Delar till Homag-spindlar: HSD-motorspindlar, Benz-aggregat, hybridlager, HSK F63-spänning, fläktar och sensorer, identifierade via HSD- och Homag-numren.
HSD · Elte
Reparation av HSD-spindlar och renovering av motorspindlar
Reparation av HSD-motorspindlar i Tyskland för Biesse, Homag, SCM och CNC-fräsar: lager, HSK F63- och ISO30-spänning, sensorer, lindning, balansering och inkörning.
Omfattning
Spindelarbeten vi utför på Homag-spindlar
Alla moment nedan utförs i vår egen verkstad i Tyskland. Följ en länk för att se vad arbetet innebär och vad vi behöver från er.
Maskinmärke
Maskinmärken
Vi är oberoende och arbetar med spindlar från alla tillverkare. Det här är de märken vars spindlar oftast hamnar på vår arbetsbänk.