 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
Maschinenmarke
Homag-Spindelreparatur und Instandsetzung
Homag-Bearbeitungszentren und CNC-Fräsen bearbeiten Holz, Platten und Verbundwerkstoffe mit hoher Drehzahl – und die Spindel bekommt Staub, Harz und jeden Werkzeugwechsel ab. Wir setzen diese Spindeln instand, meist HSD-Elektrospindeln mit Homag-Teilenummer, in unserer eigenen Werkstatt in Sankt Augustin. Wir sind unabhängig und weder von Homag noch von HSD autorisiert oder mit ihnen verbunden.
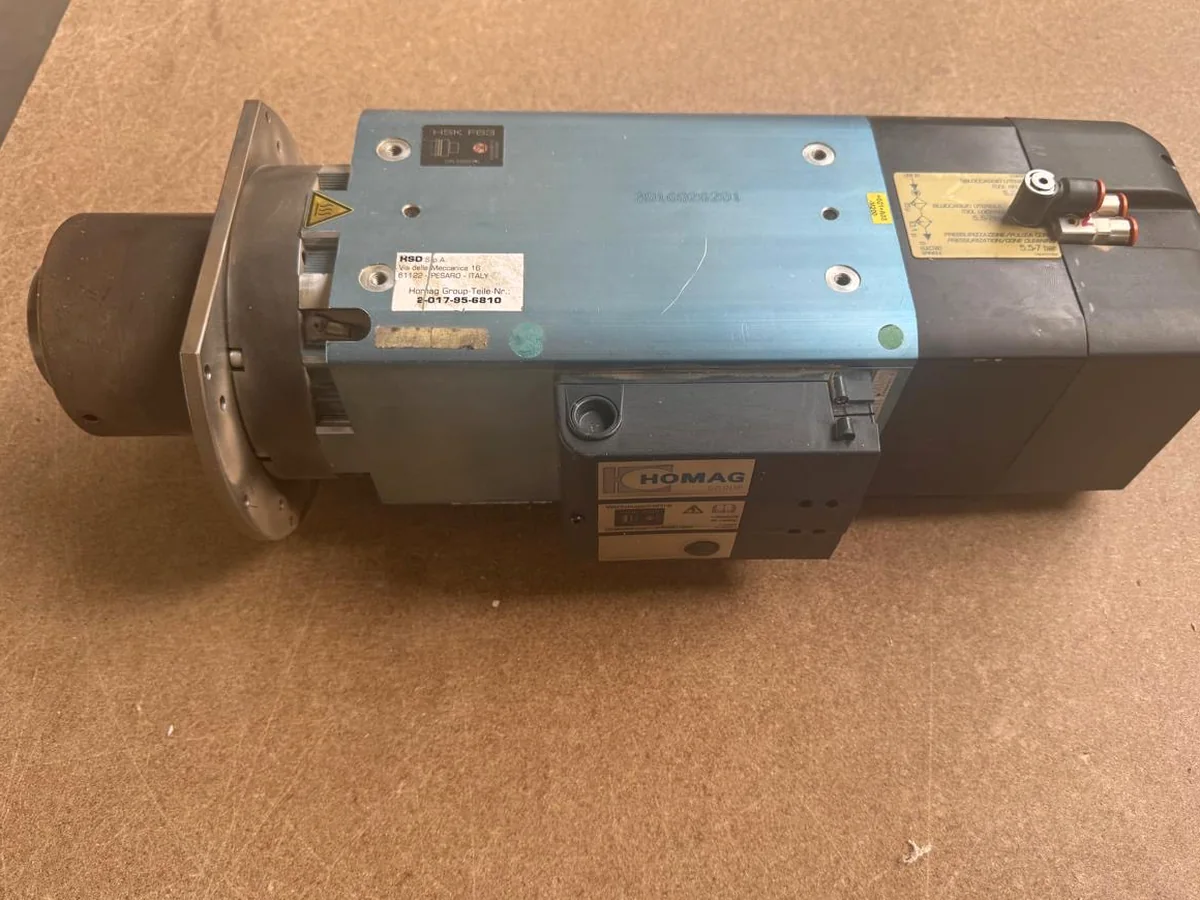
Auf der Werkbank
Eine Homag-Spindel ist meist eine HSD-Elektrospindel
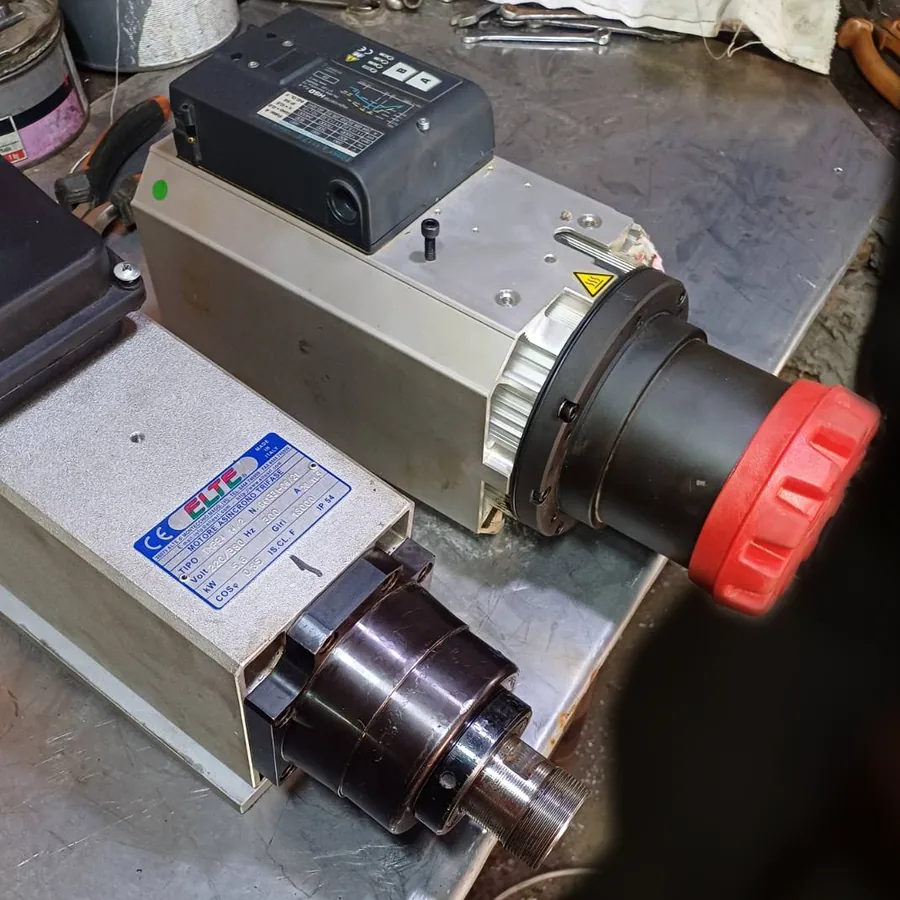
Viele Homag-CNC-Maschinen verlassen das Werk mit einer Elektrospindel von HSD S.p.A. aus Pesaro, Italien. Die Spindel auf dem Foto ist ein typisches Beispiel: Das HSD-Typenschild sitzt am Gehäuse, ein zweites Etikett trägt die Homag-Group-Teilenummer, die Werkzeugaufnahme ist HSK F63.
Für die Reparatur sind diese Schilder wichtiger als die Maschinenbezeichnung. HSD-Typ und Seriennummer verraten Lageranordnung, Kühlung und Drehzahlbereich; die Homag-Nummer zeigt, wie die Spindel für Ihre Maschine konfiguriert wurde. Bitte fotografieren Sie beide, bevor Sie etwas verschicken.
- HSD-Typenschild: Typ, Seriennummer, Drehzahl- und Leistungsdaten
- Etikett mit Homag-Group-Teilenummer (zum Beispiel 2-017-…)
- Kennzeichnung der Werkzeugaufnahme, bei diesen Maschinen meist HSK F63
- Luftanschlüsse für Werkzeuglösen, Kegelreinigung und Sperrluft
Leistungsumfang
Homag-Spindeleinheiten, die wir übernehmen
Holzbearbeitungsspindeln drehen schnell, wechseln ständig das Werkzeug und arbeiten in feinem Staub. Sie verschleißen deshalb an anderen Stellen als eine Spindel für die Metallzerspanung. Darum prüfen wir Luftsystem, Spannung und Sensoren genauso sorgfältig wie die Lager.
HSK-F63-Elektrospindeln
Die Hauptspindel der meisten Homag-Bearbeitungszentren und Nesting-Fräsen. Luft- und flüssigkeitsgekühlte Ausführungen kommen gleichermaßen zu uns. Lagersatz, Stator, Kühlung und Werkzeugspannung werden in einem Auftrag instand gesetzt.
Spindeln für 5-Achs-Köpfe und Aggregate
Einheiten, die Winkelköpfe und Aggregate über eine C-Achse oder eine Zusatzschnittstelle antreiben. Hier messen wir auch die Aggregatkupplung und ihre Anlageflächen, denn eine verschlissene Schnittstelle zeigt sich als Rattern am Werkstück.
Bohr- und Sägespindeln
Spindeln aus Bohrköpfen und Nutsägen sind kleiner, aber zahlreich. Ob sich eine Instandsetzung lohnt, hängt von der Einheit ab. Wir sehen sie uns zuerst an und sagen offen, wenn ein Austausch sinnvoller ist.
Ältere Weeke- und Homag-Maschinen
Maschinen aus der früheren Weeke-Reihe und ältere Homag-Baureihen laufen noch täglich in der Produktion. Teile für ältere HSD-Typen brauchen manchmal länger, deshalb klären wir die Verfügbarkeit, bevor wir eine Demontage anbieten.
Symptome
Schäden, die wir an Homag-Spindeln am häufigsten sehen
Holzbearbeitungsspindeln fallen anders aus als Spindeln für Metall: hohe Drehzahlen, häufige Werkzeugwechsel und feiner Staub belasten Luftsystem, Spannung und Sensoren ständig. Bei Homag-Maschinen mit HSD-Elektrospindeln beginnen die meisten Schäden dort, und die Lager fallen als Folge aus. Das sind die Schäden, die wir am häufigsten sehen.
Staub und Harz in der Spindel
Fällt die Sperrluft aus oder ist sie feucht, wird feiner Holzstaub samt Harz an der Spindelnase eingezogen. Die Folge sind raue Lager und eine klebende Spannung. Wir klären, wie der Schmutz hineinkam – nicht nur, was er beschädigt hat.
Werkzeug löst oder spannt nicht
Das Lösen erfolgt bei diesen Spindeln pneumatisch. Eine müde Kolbendichtung, nachlassende Tellerfedern oder eine verschlissene HSK-Spannzange enden im selben Alarm. Wir messen die Spannkraft vor und nach der Reparatur.
Lagergeräusch bei hoher Drehzahl
Diese Spindeln laufen oft mit 18.000 min⁻¹ und mehr, meist auf Hybrid-Keramiklagern. Das Geräusch tritt zuerst im oberen Drehzahlbereich auf; ist es auch langsam hörbar, sind die Lager bereits stark geschädigt.
Überhitzung
Bei luftgekühlten Spindeln sind zugesetzte Kühlrippen oder ein ausgefallener Lüfter häufige Ursachen, bei flüssigkeitsgekühlten ein verstopfter Kühlmantel. Ein Wicklungsschaden sieht ähnlich aus, deshalb prüfen wir den Stator bei jedem Auftrag.
Sensorfehler
Sensoren für Werkzeug gespannt, gelöst und kein Werkzeug sowie der Temperaturfühler melden an die Steuerung. Ein verstellter oder defekter Sensor stoppt die Maschine, auch wenn die Mechanik in Ordnung ist. Wir justieren und prüfen sie auf dem Prüfstand.
Kegel- und Rundlaufprobleme
Häufige Werkzeugwechsel und gelegentliche Kollisionen hinterlassen Spuren an den HSK-Anlageflächen. Rundlauffehler zeigen sich dann als schlechte Kantenqualität. Der Kegel wird nachgeschliffen, wenn genug Material vorhanden ist.
Ablauf
So setzen wir eine Homag-Spindel instand
- Wir identifizieren die Einheit anhand des HSD-Typenschilds und der Homag-Teilenummer und stimmen den Umfang mit Ihnen ab.
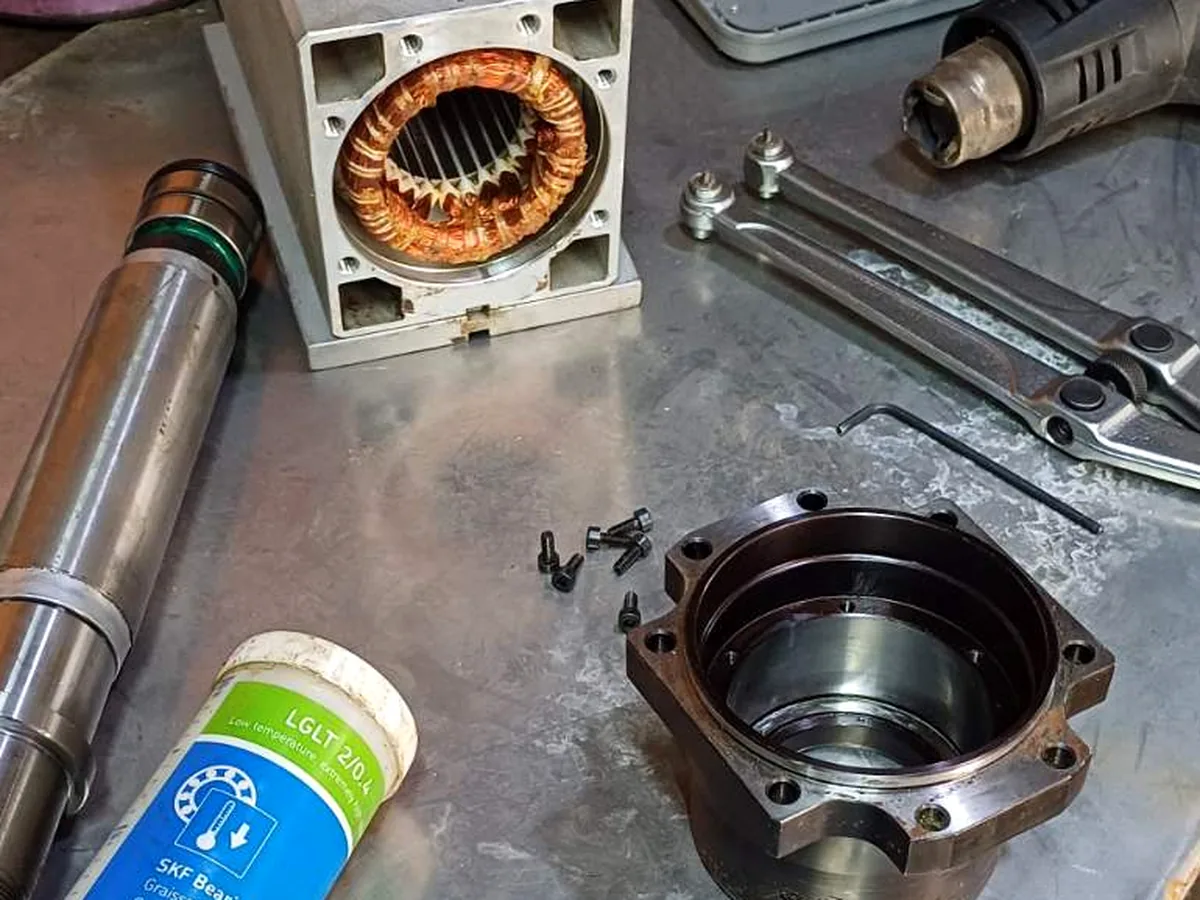
- Die Spindel wird vollständig zerlegt, von Staub und Harz gereinigt und vermessen: Welle, Gehäusebohrungen, Kegel, Lager, Spannsatz und Stator.
- Sie erhalten ein schriftliches Angebot mit Fotos und Befund. Repariert oder bestellt wird erst nach Ihrer schriftlichen Freigabe.
- Die Instandsetzung umfasst je nach Befund Lager, Dichtungen und Spannsystem, danach werden die Sensoren eingestellt und alle Luftkanäle geprüft.
- Die Spindel wird dynamisch gewuchtet, über ihren Drehzahlbereich eingefahren und dabei die Temperatur aufgezeichnet; die Spannkraft wird gemessen.
- Sie geht mit Prüfprotokoll einbaufertig an Sie zurück.
Was Sie Ihrer Anfrage beilegen sollten
Das HSD-Typenschild und das Etikett mit der Homag-Teilenummer identifizieren die Einheit; zusammen mit Baureihe und Luftdrücken zeigen sie, welche Teile und Prüfungen die Spindel braucht.
- Fotos des HSD-Typenschilds und des Etiketts mit der Homag-Teilenummer
- Maschinentyp und Baujahr, zum Beispiel die Baureihe des Bearbeitungszentrums
- Die Symptome und ob sie kalt, warm oder nur bei hoher Drehzahl auftreten
- Ihren Druck für Sperrluft und Werkzeuglösen, falls bekannt
- Ob die Spindel bereits ausgebaut ist
Ein praktischer Hinweis: Das gelbe Etikett auf der Spindel oben gibt den Luftdruck für Kegelreinigung und Sperrluft vor. Saubere, trockene Luft mit diesem Druck ist der günstigste Schutz für eine Holzbearbeitungsspindel.
Fragen
Homag-Spindelreparatur — häufige Fragen
Ja. Ihre Instandhaltung kann die Spindel direkt an uns schicken. Wir sind eine unabhängige Werkstatt und nutzen keine Service-Kanäle von Homag oder HSD. Eine Autorisierung durch eines der beiden Unternehmen können wir nicht vorweisen – und sagen das offen.
Ja. Viele Homag-Maschinen haben HSD-Elektrospindeln mit Homag-Group-Teilenummer. Für die Reparatur brauchen wir beides: HSD-Typ mit Seriennummer und die Homag-Teilenummer. Ein Foto von jedem Schild genügt für den Anfang.
Drehzahl und Staub. Sie laufen schneller, wechseln häufiger das Werkzeug und arbeiten in feinem, abrasivem Staub und Harz. Die meisten Schäden, die wir sehen, beginnen im Luftsystem oder in der Spannung – die Lager fallen dann als Folge aus.
In der Regel fünf bis zehn Arbeitstage ab Eingang, je nach Teileverfügbarkeit und Befund. Das ist eine Schätzung und kein zugesagter Termin; verbindlich ist ein Termin nur, wenn wir ihn schriftlich bestätigen.
Spindeleinheiten ja. Bohrgetriebe und Aggregate beurteilen wir nach Fotos im Einzelfall, weil bei manchen ein Austauschteil die bessere Wahl ist. Das sagen wir Ihnen, bevor Sie etwas verschicken.
Senden Sie uns die Spindeldaten
Nennen Sie uns das Maschinenmodell, den Spindeltyp und das Fehlerbild der Maschine. Sie erhalten von uns eine erste Einschätzung und ein schriftliches Angebot, bevor Arbeiten beginnen. Senden Sie bei Homag-Maschinen Fotos vom HSD-Schild und vom Homag-Etikett – beide Nummern sind nötig, um die Elektrospindel zu identifizieren.
Leistungsumfang
Spindelarbeiten, die wir an Homag-Spindeln ausführen
Jeder der folgenden Arbeitsschritte wird in unserer eigenen Werkstatt in Deutschland ausgeführt. Über die Links erfahren Sie, was dazugehört und was wir von Ihnen benötigen.
Lageraustausch
Rotor- und Statorneuwicklung
Dynamisches Wuchten
Encoder- und Sensorreparatur
Gehäusereparatur und -nachschliff
Kegel-Nachschliff und Rundlaufkorrektur
Vor-Ort-Installation und Inbetriebnahme
Vorbeugende Wartung
Austausch- und Leihspindeln
Nachrüstung und Modernisierung
Notfall-Support
Maschinenmarke
Maschinenmarken
Wir sind herstellerunabhängig und an keinen Maschinenbauer gebunden. Das sind die Fabrikate, deren Spindeln am häufigsten auf der Werkbank liegen.