 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
Marca de máquina
Reparação e Revisão de Spindles Homag
Os centros de maquinagem e routers CNC Homag trabalham madeira, painéis e compósitos a alta velocidade, e o spindle aguenta o pó, a resina e cada troca de ferramenta. Revemos estes spindles — na maioria dos casos eletromandris HSD com referência Homag — na nossa própria oficina em Sankt Augustin, Alemanha. Somos independentes e não somos autorizados nem ligados à Homag ou à HSD.
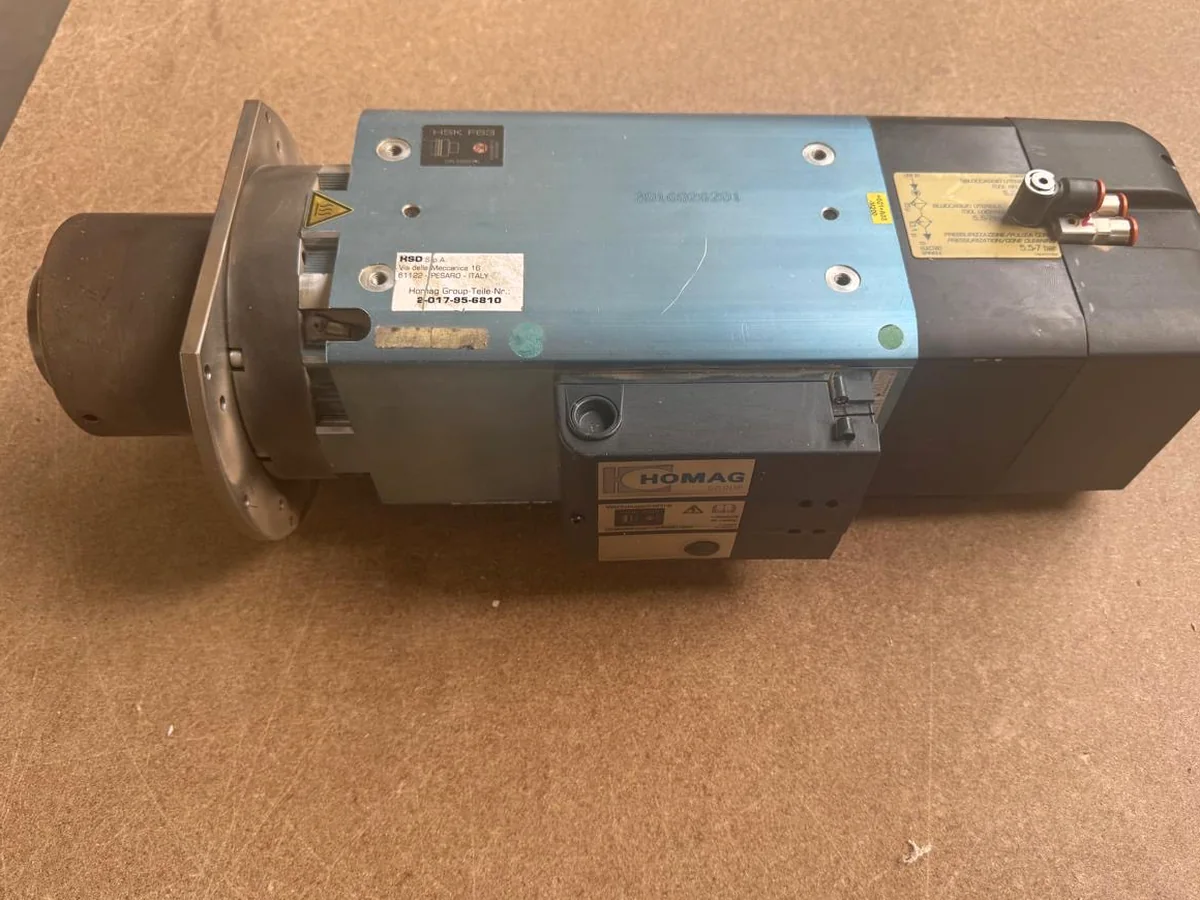
Na bancada
Um spindle Homag é normalmente um eletromandril HSD
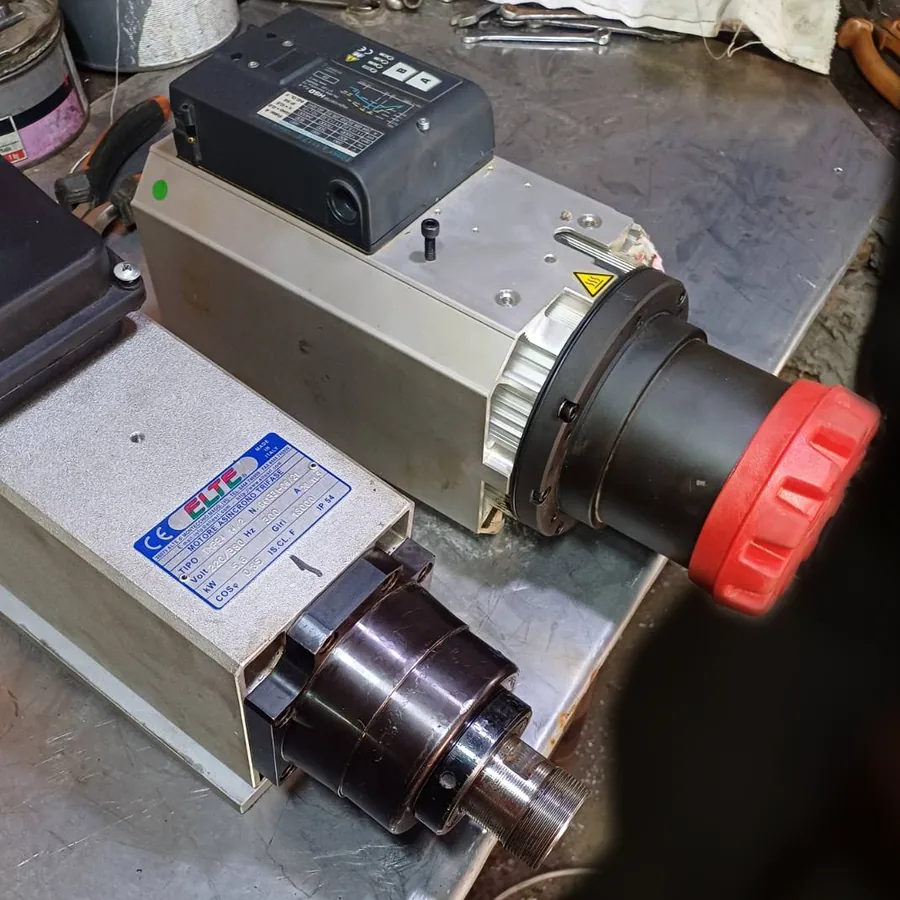
Muitas máquinas CNC Homag saem de fábrica com um eletromandril fabricado pela HSD S.p.A. em Pesaro, Itália. A unidade da fotografia é um exemplo típico: a placa HSD está na carcaça, uma segunda etiqueta tem a referência HOMAG Group e o encabadouro é HSK F63.
Para a reparação, estas etiquetas contam mais do que o nome da máquina. O tipo e o número de série HSD indicam a montagem dos rolamentos, o arrefecimento e a gama de velocidade; a referência Homag mostra como a unidade foi configurada para a sua máquina. Fotografe as duas antes de enviar.
- Placa HSD: tipo, número de série, dados de velocidade e potência
- Etiqueta com a referência HOMAG Group (por exemplo 2-017-…)
- Marcação do encabadouro, nestas máquinas normalmente HSK F63
- Ligações de ar para libertação da ferramenta, limpeza do cone e ar de vedação
Cobertura
Unidades de spindle Homag que aceitamos
Os spindles de carpintaria giram depressa, trocam de ferramenta constantemente e trabalham em pó fino. Desgastam-se por isso em sítios diferentes de um spindle de maquinagem de metal, e verificamos o sistema de ar, o aperto e os sensores com o mesmo cuidado que os rolamentos.
Eletromandris HSK F63
O spindle principal da maioria dos centros de maquinagem Homag e routers de nesting. Chegam versões arrefecidas a ar e a líquido. Rolamentos, estator, arrefecimento e aperto da ferramenta são recuperados num único trabalho.
Spindles para cabeças de 5 eixos e agregados
Unidades que acionam cabeças angulares e agregados através de um eixo C ou de uma interface adicional. Medimos também o acoplamento do agregado e as faces de apoio, porque uma interface gasta nota-se como vibração na peça.
Spindles de furação e de serra
Os spindles dos blocos de furação e das serras de ranhurar são mais pequenos, mas numerosos. Se compensa revê-los depende da unidade; analisamo-la primeiro e dizemos com franqueza se a substituição é mais sensata.
Máquinas Weeke e Homag mais antigas
Máquinas da antiga gama Weeke e séries Homag anteriores continuam a produzir todos os dias. As peças para tipos HSD antigos podem demorar mais, por isso confirmamos a disponibilidade antes de orçamentar a desmontagem.
Sintomas
Avarias que vemos com mais frequência em spindles Homag
Os spindles para madeira avariam de forma diferente dos spindles para corte de metal: as rotações elevadas, as mudanças de ferramenta frequentes e o pó fino submetem o sistema de ar, o aperto e os sensores a uma carga constante. Nas máquinas Homag com eletrospindles HSD, a maioria das avarias começa aí e os rolamentos falham em consequência. Estas são as avarias que vemos com mais frequência.
Pó e resina dentro do spindle
Se o ar de vedação falha ou chega húmido, o pó fino e a resina entram pelo nariz do spindle. O resultado são rolamentos ásperos e um aperto que cola. Descobrimos como entrou, não apenas o que danificou.
A ferramenta não liberta ou não aperta
A libertação é pneumática. Uma junta de êmbolo cansada, molas de prato enfraquecidas ou uma pinça HSK gasta levam ao mesmo alarme. Medimos a força de aperto antes e depois da reparação.
Ruído de rolamentos a alta velocidade
Estes spindles trabalham muitas vezes a 18 000 rpm ou mais, quase sempre com rolamentos híbridos cerâmicos. O ruído surge primeiro no topo da gama de velocidade; se já se ouve a baixa velocidade, os rolamentos estão muito danificados.
Sobreaquecimento
Nas unidades arrefecidas a ar, alhetas obstruídas ou um ventilador avariado são causas comuns; nas de líquido, uma camisa entupida. Uma avaria do enrolamento parece igual, por isso testamos o estator em cada trabalho.
Avarias de sensores
Os sensores de ferramenta apertada, libertada e sem ferramenta, e a sonda de temperatura, comunicam com o comando. Um sensor desajustado ou avariado para a máquina mesmo com a mecânica em ordem. Ajustamo-los e testamo-los na bancada.
Problemas de cone e excentricidade
As trocas frequentes de ferramenta e alguma colisão marcam as faces de apoio HSK. A excentricidade na ferramenta vê-se depois na qualidade da orla. O cone é retificado se houver material suficiente.
Processo
Como revemos um spindle Homag
- Identificamos a unidade pela placa HSD e pela referência Homag e acordamos consigo o âmbito do trabalho.
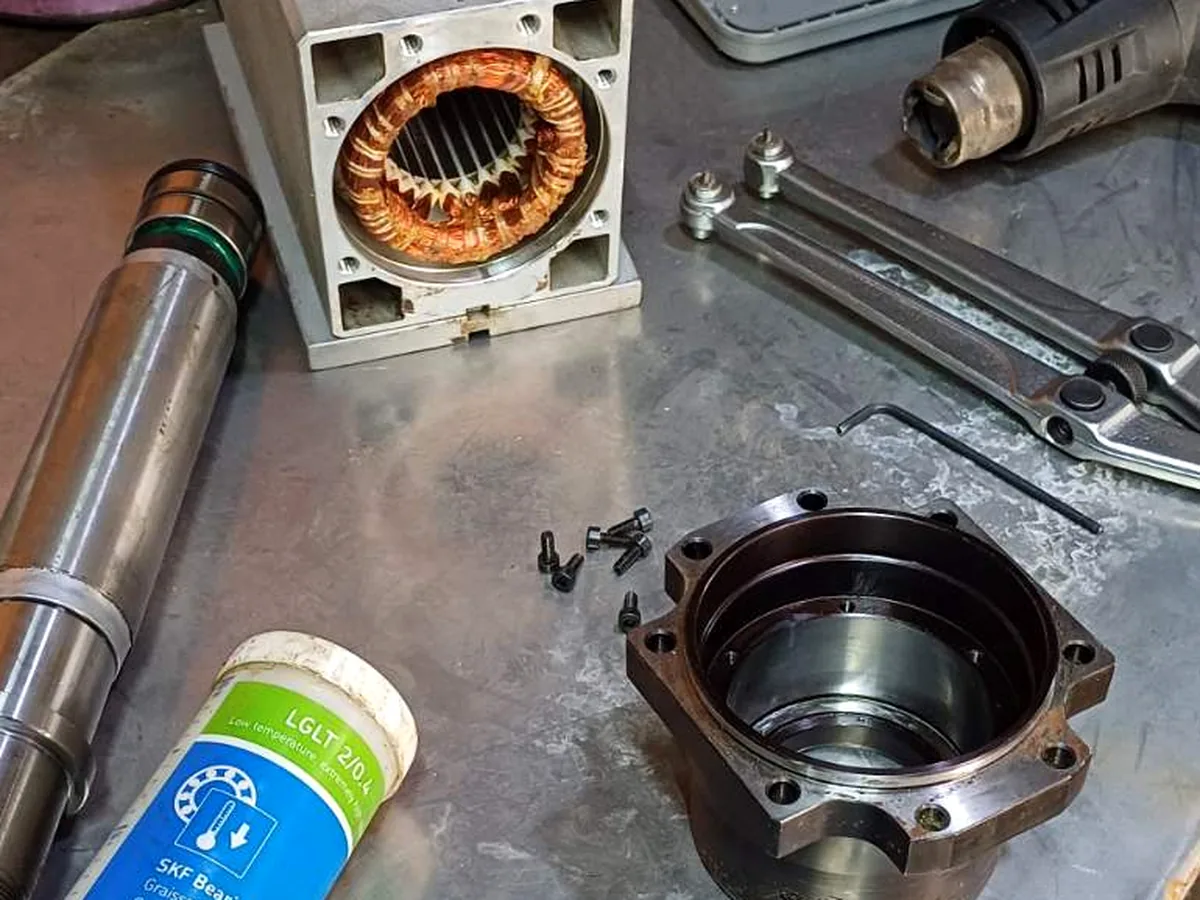
- O spindle é totalmente desmontado, limpo de pó e resina e cada peça é medida: veio, furos da carcaça, cone, rolamentos, conjunto de aperto e estator.
- Recebe um orçamento escrito com fotografias e conclusões. Nada é reparado nem encomendado sem a sua aceitação por escrito.
- A revisão inclui, conforme o caso, rolamentos, vedantes e sistema de aperto, seguida da regulação dos sensores e da verificação de todas as passagens de ar.
- O spindle é equilibrado dinamicamente e rodado em toda a gama de velocidade com registo de temperatura; mede-se a força de aperto.
- Volta para si pronto a montar, com relatório de ensaio.
O que enviar com o seu pedido
A chapa HSD e a etiqueta com o número de peça Homag identificam a unidade; juntamente com a série da máquina e as pressões de ar, indicam-nos de que peças e de que ensaios o spindle precisa.
- Fotografias da placa HSD e da etiqueta com a referência Homag
- Tipo e ano da máquina, por exemplo a série do centro de maquinagem
- Os sintomas e se aparecem a frio, a quente ou só a alta velocidade
- A pressão do ar de vedação e de libertação, se a souber
- Se o spindle já está desmontado
Uma nota prática: a etiqueta amarela no spindle acima indica a pressão de ar para limpeza do cone e vedação. Ar limpo e seco a essa pressão é a proteção mais barata para um spindle de carpintaria.
Perguntas
Reparação de spindles Homag — perguntas frequentes
Sim. A sua manutenção pode enviar-nos o spindle diretamente. Somos uma oficina independente e não usamos os canais de serviço da Homag nem da HSD. Não podemos reivindicar qualquer autorização destas empresas e dizemo-lo com clareza.
Sim. Muitas máquinas Homag têm eletromandris HSD com referência HOMAG Group. Para a reparação precisamos de ambas: o tipo e número de série HSD e a referência Homag. Uma fotografia de cada etiqueta chega para começar.
Velocidade e pó. Giram mais depressa, trocam de ferramenta mais vezes e trabalham em pó fino e abrasivo com resina. A maior parte das avarias começa no sistema de ar ou no aperto, e os rolamentos falham em consequência.
Normalmente cinco a dez dias úteis após a chegada, consoante as peças e o que a desmontagem revelar. É uma estimativa, não uma data garantida; uma data vinculativa só vale se confirmada por escrito.
As unidades de spindle, sim. Caixas de furação e agregados avaliamos caso a caso com fotografias, porque nalguns uma unidade de troca é a melhor opção. Dizemos-lhe antes de enviar.
Envie-nos os dados do spindle
Indique-nos o modelo da máquina, o tipo de spindle e o que a máquina está a fazer de errado. Respondemos com uma avaliação inicial e um orçamento por escrito antes de qualquer trabalho ter início. Para máquinas Homag, envie fotografias da chapa HSD e da etiqueta Homag — ambos os números são necessários para identificar o eletrospindle.
Cobertura
Trabalhos que realizamos em spindles Homag
Todas as operações abaixo são feitas na nossa própria oficina na Alemanha. Siga uma ligação para ver em que consiste e aquilo de que precisamos da sua parte.
Substituição de rolamentos
Rebobinagem de rotor e estator
Equilibragem dinâmica
Reparação de encoders e sensores
Reparação e retificação da carcaça
Correção do cone e da excentricidade
Instalação e colocação em serviço no local
Manutenção preventiva
Spindles de troca e empréstimo
Modernização e retrofit
Assistência urgente
Marca de máquina
Marcas de máquinas
Somos independentes e não estamos ligados a nenhum fabricante. Estas são as marcas cujos spindles chegam com mais frequência à nossa bancada.