 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Verktygsgränssnitt
Omslipning av spindelkona och korrigering av kast
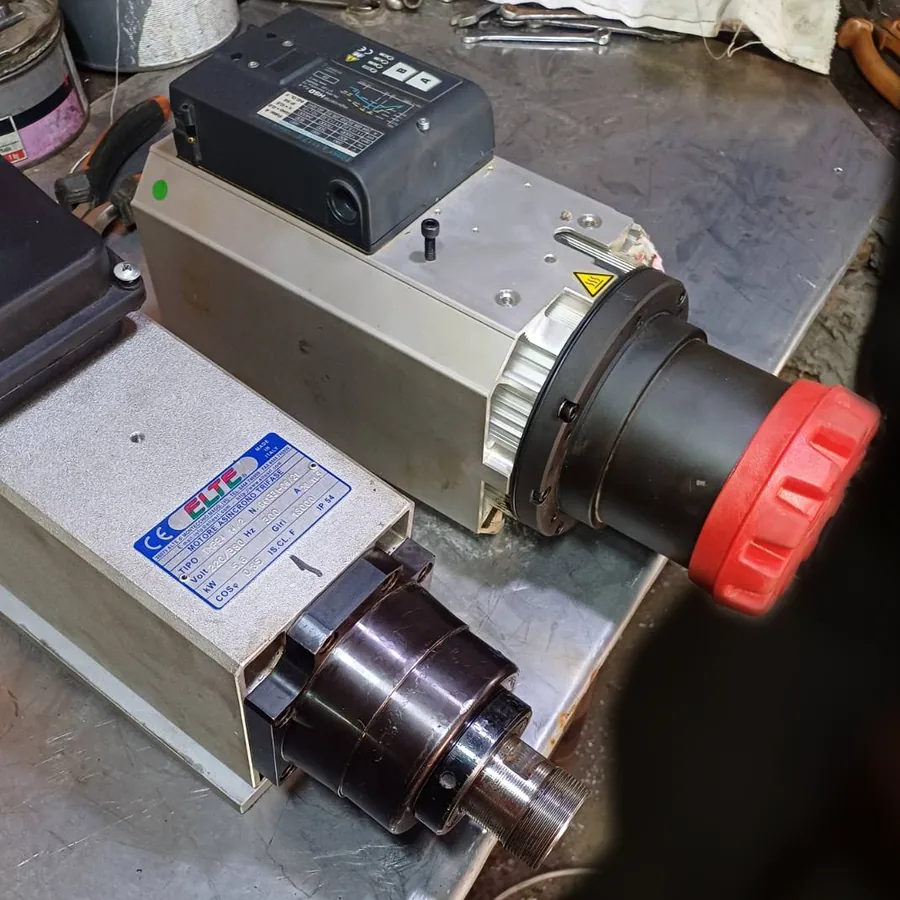
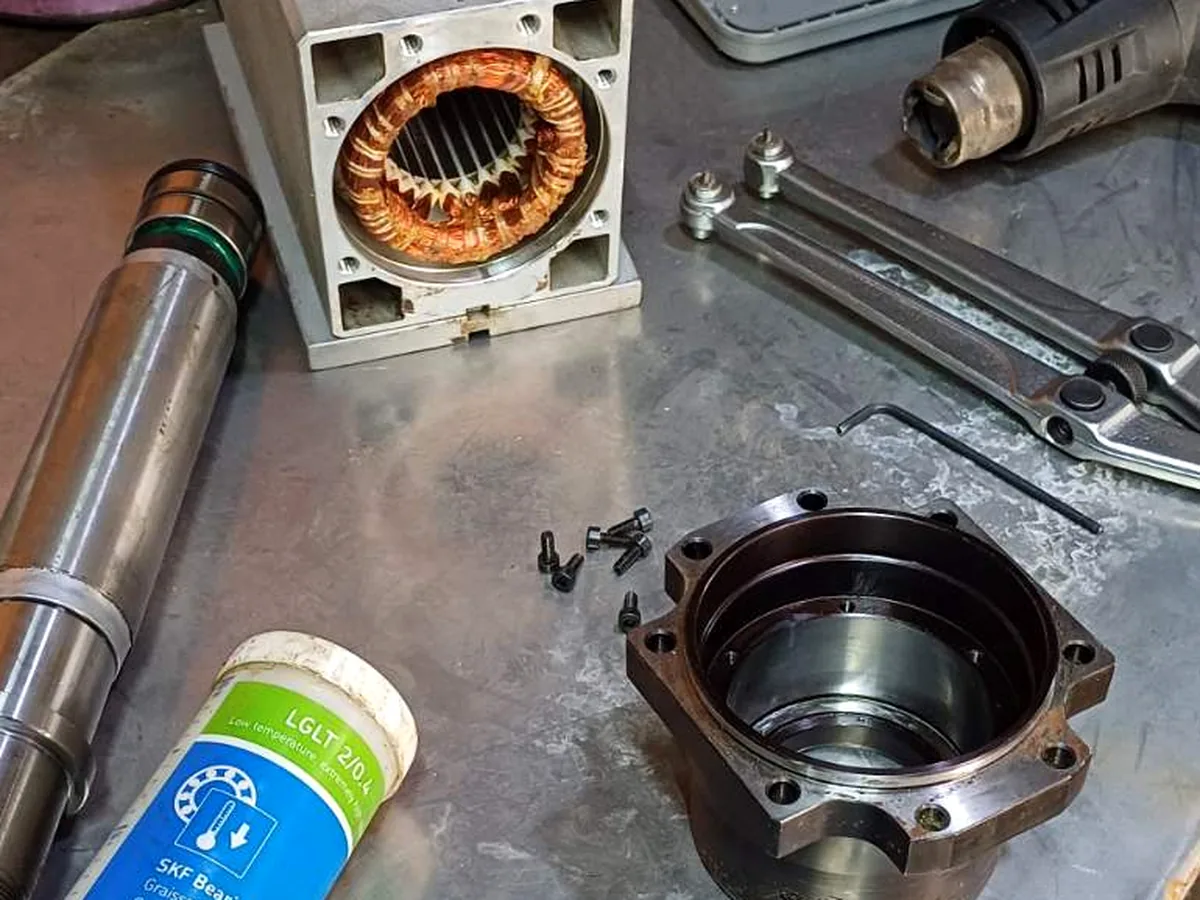
Konan är där verktyget möter spindeln, och det är den som tar stryk: en kollision, ett verktyg som växlats under last eller år av friktionsnötning vid flanken. När sätet väl har fått märken sitter hållaren inte längre vinkelrätt, och kastet vid skäreggen följer med.
Arbetsgång
Vägen till ett rakt säte
-
1
Bedöm skadan först
Konan rengörs, kastet mäts och djupet på märkena uppskattas. Vissa skador försvinner med en lätt slipning; andra har tagit sätet förbi dess användbara gräns.
-
2
Kontrollera axeln före slipning
Kastet mäts längs axeln. Om axeln är krokig säger vi det innan pengar läggs på resten, eftersom en rak kona på en krokig axel saknar värde.
-
3
Slipa till rätt form
Sätet slipas till den form och ytfinhet som anges för gränssnittet, oavsett om det är HSK, BT, SK eller CAT, med så lite materialavverkning som möjligt för att få bort skadan.
-
4
Mät och kontrollera resultatet
Kastet mäts på nytt vid gränssnittet och längs axeln, och sätet kontrolleras med mätdorn. Båda mätserierna följer med spindeln.
När det behövs
Skador som verktygsgränssnittet visar
Verktygsgränssnittet tar varje verktygsväxling och varje kollision, så slitage och skador där syns snabbt på detaljerna. Kast, märken på hållaren och en ytfinhet som varierar med verktyget är typiska tecken. Det här är symtomen som pekar mot konan eller verktygsspänningen, och de kontrolleras innan omslipning offereras.
Hållare som får märken eller fastnar
Blanka gnidmärken på en hållare som man vet är felfri, eller ett verktyg som måste lirkas ur konan, betyder att sätet drar på sig material och inte längre bär jämnt.
Kast som följer hållaren
Det uppmätta kastet ändras när samma hållare vrids runt i spindeln. Det skiljer ett kon- eller hållarproblem från ett lagerproblem och är värt att kontrollera tidigt.
Ytfinhet som försämrades efter en kollision
Maskinen kördes igen efter kollisionen och detaljerna blev sämre. Slagskador vid flanken är ofta så lätta att de missas med blotta ögat men tillräckligt stora för att synas i arbetet.
Omfattning
Vad korrigering av konan omfattar
Att slipa en kona är bara meningsfullt om den slipas rakt mot den axel spindeln faktiskt roterar kring. Det innebär att arbetet refereras mot lagertapparna och inte mot vad den gamla, skadade konan antyder. Där konstruktionen medger det slipas sätet med spindeln monterad och roterande i sina egna lager, vilket är den bästa referens som finns.
Skador vid verktygsgränssnittet
Slagmärken efter en kollision, påkletat material från en hållare som växlats under last, nötningsband vid flanken och korrosion från stillastående kylmedel bedöms var för sig, eftersom var och en kräver olika mycket materialavverkning.
Slipning i den monterade spindeln
Där konstruktionen tillåter slipas konan med axeln roterande i sina egna lager. Sätet blir då rakt mot rotationsaxeln och inte mot ett par dubbar som axeln aldrig kommer att se igen.
Med lagertapparna som referens
Före och efter slipningen mäts kastet vid gränssnittet och mot tapparna och andra löpytor, så att korrigeringen kan redovisas som siffror i protokollet i stället för att beskrivas som en förbättring.
Kontroll med mätdorn och bärbild
Det färdiga sätet kontrolleras med kontolk för form och bärbild, och på HSK även för plananliggning, eftersom planytan och konan delar på lasten i det gränssnittet.
Checklista
Innan ett konarbete offereras
Gränssnittets typ och storlek visar vilka mätdon och vilken slipuppställning arbetet kräver. Kastvärden från maskinen, tagna med en provdorn, visar hur mycket sätet avviker. Det spelar också roll om dragstången och spännsatsen har kontrollerats, eftersom svag verktygsspänning kan se ut som ett konproblem.
- Gränssnittets typ och storlek, till exempel HSK-A63
- Vad som hänt: kollision, slitage eller gradvis försämrad ytfinhet
- Kastvärden från maskinen, om ni har sådana
- Om dragstången och spännsatsen har kontrollerats
Frågor
Korrigering av kona och kast — vanliga frågor
Det beror på spindeln. Varje säte har en viss materialmarginal, och konstruktionen avgör om slipning i den monterade enheten är möjlig. När konan har nått sin användbara gräns offererar vi en ny axel, eller en hylsa där konstruktionen är förberedd för det.
För slipning i den monterade enheten, ja. Sätet slipas rakt mot lagren, så de måste finnas på plats och deras skick mäts först. Ett slitet lagerpaket åtgärdas före slipningen, annars rör sig själva referensen.
Då ligger lösningen på annat håll, och vi meddelar er innan vi börjar. Att rikta en härdad spindelaxel är sällan god teknik; den vanliga lösningen är en ny axel som anskaffas eller tillverkas, och vi presenterar den kostnaden för er innan något ytterligare arbete fortsätter.
Det kan den. När material tas bort sitter hållaren marginellt längre in i spindeln, och på HSK måste plananliggningen dessutom förbli korrekt. Vi tar bort det minsta som krävs för att få bort skadan och rapporterar hur mycket som avverkats, så att verktygslängdkorrigeringarna kan ställas om.
Fråga om konan
Skicka gränssnittets typ, ett foto av sätet och det kast ni mäter i maskinen. Vi säger om omslipning sannolikt hjälper eller om axeln behöver ses över först.
Omfattning
Spindelarbeten vi utför utöver omslipning av kona och korrigering av kast
Alla moment nedan utförs i vår egen verkstad i Tyskland. Följ en länk för att se vad momentet innebär och vad vi behöver från er.
Maskinmärke
Maskinmärken
Vi är oberoende och arbetar med spindlar från alla tillverkare. Det här är de märken vars spindlar oftast hamnar i vår bänk.