 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Maskinmärke
Reparation och renovering av Haas-spindlar
Vi demonterar, mäter och renoverar spindelkassetter och spindelmotorer från Haas fräsmaskiner och svarvar. CNC Spindle Service är en oberoende verkstad i Sankt Augustin, Tyskland, och ni har kontakt direkt med oss. Skicka in enheten eller fråga om diagnos på plats, som även utomlands kan ordnas efter teknisk överenskommelse i förväg. Efter demonteringen får ni en skriftlig offert.
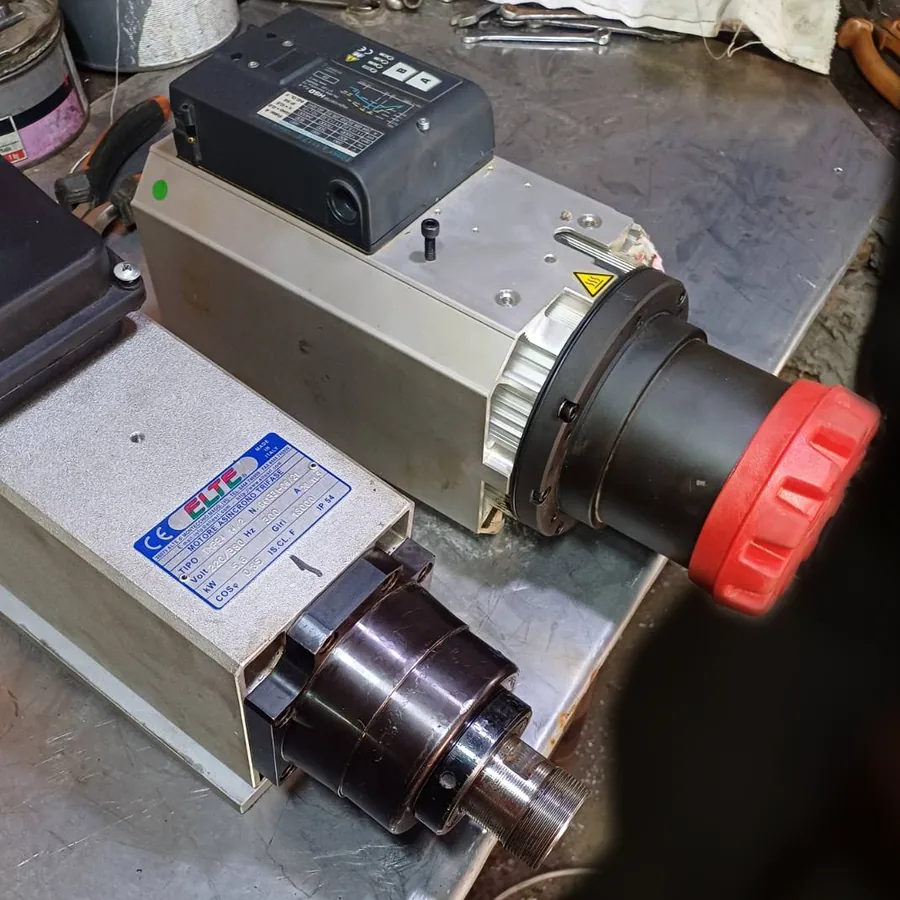
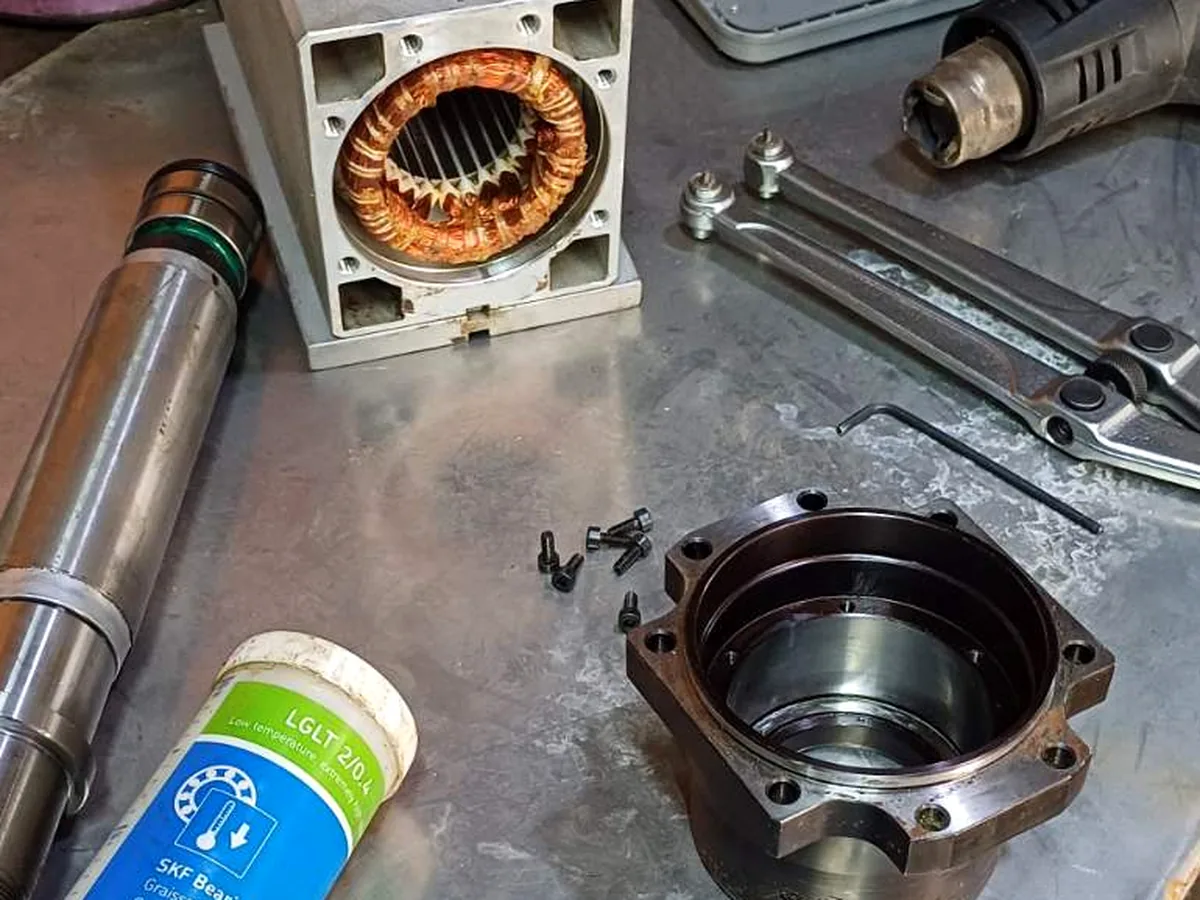
Omfattning
Haas-spindelsystem vi arbetar med
De flesta Haas-frässpindlar är byggda som en fristående kassett, med motorn separat och drift via rem eller en koppling i linje. Det gör att den mekaniska delen ovanligt enkelt kan skiljas från drivsidan: kassetten kan tas ut, demonteras och renoveras i bänken medan motorn och dragstången kontrolleras var för sig. Det betyder också att ett fel som känns som ett lagerproblem ibland i stället sitter i remmen, kopplingen eller dragstången.
Remdrivna kassettspindlar
Den vanliga uppbyggnaden på fräsmaskiner i VF-storlek och på de mindre maskinerna. Kassetten lyfts ut som en modul, så det mesta av arbetet sker i bänken. Den demonteras, husets lagerlopp och axeln mäts, vinkelkontaktlagren byts som ett parat set och förspänningen ställs in för just den kassetttypen.
Direktdrivna spindlar i linje
Monteras på maskiner med vektordrift där motorn sitter i linje med spindeln och driver via en koppling. Kopplingen är i sig en vanlig slitagepunkt och kontrolleras separat. I övrigt behandlas kassetten som vanligt: fullständig demontering, mätning av axel och lagerlopp, nya lager och förspänning inställd vid monteringen.
Höghastighetskassetter
Enheter som går långt över det normala varvtalsområdet, ofta fettsmorda och byggda med hybridkeramiska lager. De förlåter mindre vid en slarvig renovering, så kast och förspänning kontrolleras med snävare toleranser och den roterande enheten balanseras till en ISO 21940-klass som passar det varvtal spindeln faktiskt körs med.
Svarvspindlar och spindeldockor
Svarvspindlar tar upp chuckens belastning via det främre lagerpaketet, så slitage syns som sämre ytfinhet innan det hörs som ljud. Spindeldockan demonteras, lagren och dragröret kontrolleras och spindelnosen mäts mot gällande DIN- eller ASA-standard för infästning.
Den exakta konfigurationen beror på maskinmodell och tillverkningsår. Två maskiner med samma modellbeteckning kan ha olika spindelenheter, så vi bekräftar utförandet utifrån ert foto av typskylten innan vi lämnar offert.
Symtom
Fel vi oftast ser på Haas-spindlar
Haas-maskiner är vanliga hos legotillverkare som kör dem hårt, ofta i två skift. De flesta spindlar vi får in är kassetter med slitna främre lager eller enheter som varit med om en kollision. Eftersom kassetten oftast kan bytas som en hel enhet går reparationen snabbt att planera när den väl är uppmätt. Det här är de typiska felen på Haas.
Ljud och ökande vibrationer
På remdrivna kassetter är det ofta remmen eller remskivans lager snarare än själva spindeln. Vi skiljer på de två innan vi lämnar offert och demonterar sedan kassetten om ljudet följer axeln.
Överhettning och termisk drift
Fettsmorda kassetter förlorar smörjmedel med tiden och blir varma långt innan de havererar helt. Lagrens skick, förspänningen och fettets tillstånd bedöms vid demonteringen, liksom eventuella strypningar i luft- eller kylmedelskanalerna.
Kast i konan
Oftast en kollision eller upprepade verktygsväxlingar under last på en CT- eller BT 40-kona. Konan slipas om och kastet korrigeras; om axeln är krokig säger vi det innan arbetet går vidare.
Problem med verktygsspänningen
Svag dragkraft på Haas-maskiner beror oftast på dragstångens fjäderpaket snarare än på lagren. Tallriksfjädrarna, gripfingrarna och lossningsmekanismen mäts, och dragkraften kontrolleras efter monteringen.
Fel på pulsgivare och orientering
När spindeln missar orienteringen inför ett verktygsbyte kan orsaken ligga i pulsgivaren, men också på annat håll. Vi kontrollerar pulsgivaren, dess koppling och dess infästning på spindeln, och ett fel i drivsystem eller styrning rapporterar vi precis som det är.
Inträngning av kylmedel eller fett
Kylmedel genom spindeln gör den roterande kopplingen och den främre tätningen till de svaga punkterna. Vatten i lagerfettet syns vid demonteringen, och vi tar reda på hur det har kommit in i stället för att bara byta lager.
Arbetsgång
Så går en reparation till
Spindeln registreras och kontrolleras vid ankomst och demonteras sedan helt. Vi mäter axelns och husets geometri, kontrollerar lagersätena, inspekterar lindningar och pulsgivare och fotograferar det vi hittar. Ni får en skriftlig offert med arbetets omfattning innan något repareras. När arbetet är klart balanseras enheten dynamiskt, provkörs och skickas med ett provningsprotokoll med de uppmätta värdena.
De enskilda momenten — lagerbyte, omlindning av rotor och stator, omslipning av konan, reparation av dragstång och verktygsspänning, arbete på pulsgivare, översyn av tätningar och kylkrets — beskrivs i tjänsteavsnittet på vår webbplats. På en Haas-spindel kombineras de oftast i en samlad renovering i stället för att beställas var för sig.
Det här skickar ni med förfrågan
För Haas-maskiner: skicka ett foto av spindelkassettens etikett eller maskinens serienummerskylt, samt modell (till exempel VF-2 eller ST-20) och maximalt spindelvarvtal.
- Foton av spindelns typskylt och av verktygsgränssnittet
- Maskinmodell, spindeltyp och tillverkningsår
- En kort beskrivning av symtomen och när de uppträder
- Mätvärden ni redan har — kast, temperatur, vibrationer, strömförbrukning
- Om maskinen fortfarande är monterad eller om spindeln redan är demonterad
Demonteringen ska utföras av behörig personal enligt maskinens dokumentation. Vill ni hellre att vi gör det, fråga oss om demontering och återmontering i samband med ett besök på plats.
Frakt och service på plats
Vi samordnar upphämtning, teknisk bedömning och returtransport direkt, med planerat stöd på plats för diagnos, demontering eller driftsättning. Kunder utanför Tyskland skickar spindeln till oss med speditör; vi kontrollerar, reparerar, provar och returnerar den. Arbete på plats — demontering, montering, uppriktning och driftsättning — erbjuds internationellt när uppdraget har stämts av tekniskt i förväg, så att rätt delar och instrument följer med teknikern.
Frågor
Reparation av Haas-spindlar — vanliga frågor
Ja. Vi är en oberoende verkstad, så kassetten eller motorn kan skickas direkt till oss, och vi väljer den lager- och tätningslösning som passar.
Enheterna vi får in kommer oftast från vertikala bearbetningscenter i VF-serien, Mini Mill- och Super Mini Mill-maskiner, femaxliga UMC-maskiner och svarvcenter i ST-serien. Äldre VF-maskiner med remdrivna kassetter är vanligast. Det är en beskrivning av vad vi ser, så ange maskin och serienummer.
Det bör den. På Haas-fräsmaskiner kommer klagomål på verktygsspänningen och på lagren ofta samtidigt, och en renoverad kassett bakom ett trött fjäderpaket håller inte verktyget ordentligt. Skickar ni dragstången med spindeln mäter vi dragkraften och rapporterar om båda. Annars noterar vi vilka kontroller som återstår för dragstången.
Normalt 5 till 10 arbetsdagar från ankomst, beroende på tillgången på delar och vad demonteringen visar. Det är ett typiskt intervall; bindande är det datum vi bekräftar skriftligt. Kassetter med omslipning av konan eller skador på axeln hamnar i den övre delen av intervallet.
Spindeln demonteras och mäts, och ni får en skriftlig offert innan något reparationsarbete påbörjas. Själva kontrollen debiteras; vi meddelar kostnaden för kontrollen innan ni skickar, så att det inte blir några överraskningar. Om ni avstår från reparationen returneras enheten, och frakten bekostar ni i båda fallen.
Skicka oss uppgifter om spindeln
Ange maskinmodell, spindeltyp och vad maskinen gör fel. Vi återkommer med en första bedömning och en skriftlig offert innan något arbete påbörjas. För Haas-maskiner: ange om maskinen har standardspindeln eller höghastighetsspindeln som tillval.
Behöver ni en reservdel snarare än en reparation?
Haas-spindlar och reservdelar
Spindelkassetter, dragstänger, TRP-lossningskolvar, remmar och pulsgivare från Haas för VF-, UMC- och ST-maskiner, identifierade via serienumret och kontrollerade i Tyskland.
Omfattning
Spindelarbeten vi utför på Haas-maskiner
Alla moment nedan utförs i vår egen verkstad i Tyskland. Följ en länk för att se vad momentet innebär och vad vi behöver från er.
Maskinmärke
Maskinmärken
Vi är oberoende och arbetar med spindlar från alla tillverkare. Det här är de märken vars spindlar oftast hamnar i vår bänk.