 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Géptípus · CNC-portálmarók (routerek)
CNC-portálmarók (routerek) főorsójavítása
A CNC-portálmaró (router) könnyű szerszámokkal, nagy fordulatszámon dolgozik fa, MDF, kő, műanyag, kompozit vagy alumínium porában és forgácsában. A szíve egy frekvenciaváltóról táplált elektroorsó. A németországi Sankt Augustinban lévő műhelyünkben CNC-portálmarók, gravírozógépek, nesting központok és famegmunkáló megmunkálóközpontok főorsóit javítjuk: kicseréljük a csapágyakat, helyreállítjuk a befogópatron ülékét és az automatikus szerszámcserét, bevizsgáljuk a tekercselést, majd kiegyensúlyozzuk a forgórészt és a próbapadon bejáratjuk a főorsót.
Géptípus
CNC-portálmaró: könnyű portál, gyors elektroorsó
A CNC-portálmaró általában portállal, vákuumos vagy T-hornyos asztallal és beépített aszinkronmotoros elektroorsóval rendelkezik. A tengely előfeszített precíziós golyóscsapágyakon – gyakran hibrid csapágyakon – forog, a motort frekvenciaváltó táplálja. Az egyszerűbb gépeken a szerszámot ER befogópatron tartja, automatikus szerszámcserés (ATC) gépeken pedig ISO30 vagy HSK F63 kúp.
A javításnál maga a főorsó a döntő: az adattábláján szereplő adatok határozzák meg a csapágyakat, a befogókészletet és a bejáratási programot.
- A főorsó adattáblája: gyártó, típus, gyári szám
- Frekvencia, feszültség, teljesítmény és maximális fordulatszám
- Csatlakozás: ER befogópatron, ISO30 vagy HSK F63
- Hűtés: ventilátor vagy folyadékhűtő köpeny
- Szerszámcsere: kézi, vagy ATC pneumatikus hengerrel
Kivitelek
Így épülnek fel a CNC-portálmarók főorsói
A portálmaró elektroorsója egyetlen házban egyesíti a motort, a csapágyazást, a szerszámcsatlakozást és az érzékelőket. A kivitel határozza meg, mely alkatrészeket ellenőrizzük először.
ER befogópatron és kézi szerszámcsere
Anya, befogópatron és a tengely belső kúpja. A csapágyak mellett ellenőrizzük a patronkúpot és a szerszámkinyúlásnál mért ütést.
ISO30 vagy HSK F63 szerszámcsere
Belül: tányérrugós húzórúd, befogópatron vagy megfogó, pneumatikus oldóhenger és kúptisztítás. Megmérjük a befogóerőt és a dugattyúlöketet.
Lég- vagy folyadékhűtés
Ventilátor a hátsó végen vagy folyadékhűtő köpeny a házban. A hűtés határozza meg a csapágyak és a tekercsszigetelés élettartamát.
Frekvenciaváltó és állórész-tekercselés
A motor frekvenciaváltóról működik. Megmérjük az ellenállást és a szigetelést, és szükség esetén elvégezzük az elektroorsó újratekercselését.
Tünetek
Gyakori hibák a CNC-portálmarók főorsóinál
A portálmaró-főorsók javításainak többsége három okra vezethető vissza: szerszámütközés, por és a hűtés határán történő üzemeltetés. Ezt látjuk a leggyakrabban.
Csapágyzaj ütközés vagy por után
A maró nekiütközik a munkadarabnak vagy egy szorítónak, finom por jut be a labirintustömítésen – és a csapágyak zúgnak, melegszenek. Készletként, helyes előfeszítéssel cseréljük őket.
A befogópatron és a szerszám ütése
A kopott patronkúp vagy a deformálódott anya vagy patron szakadt élt és gyors marókopást okoz. Megmérjük az ütést, és utánköszörüléssel helyreállítjuk a kúpot.
Az ATC nem oldja a szerszámot
Az ok az oldóhenger dugattyújában és tömítéseiben, a kifáradt tányérrugókban vagy a húzórúd befogójában keresendő. A teljes láncot ellenőrizzük, és megmérjük a befogóerőt.
Érzékelőhibák
A dugattyúhelyzet-, szerszámjelenlét- és fordulatszám-érzékelők akkor is leállítják a programot, ha a mechanika ép. A próbapadon beállítjuk és bevizsgáljuk őket.
Túlmelegedés
Leállt ventilátor, eltömődött hűtőbordák a házon vagy elszennyeződött folyadékhűtő köpeny. Megtisztítjuk a járatokat, és ellenőrizzük a ventilátort és a hőmérséklet-érzékelőt.
Frekvenciaváltó-leoldás és nedvesség
A túláram-hibaüzenetek gyakran a hideg műhelyben nedvességtől meggyengült tekercsszigetelésből erednek. Kiszárítjuk, megmérjük, és szükség esetén újratekercseljük az állórészt.
Főorsók és gépek
A CNC-portálmarókon leggyakoribb elektroorsók
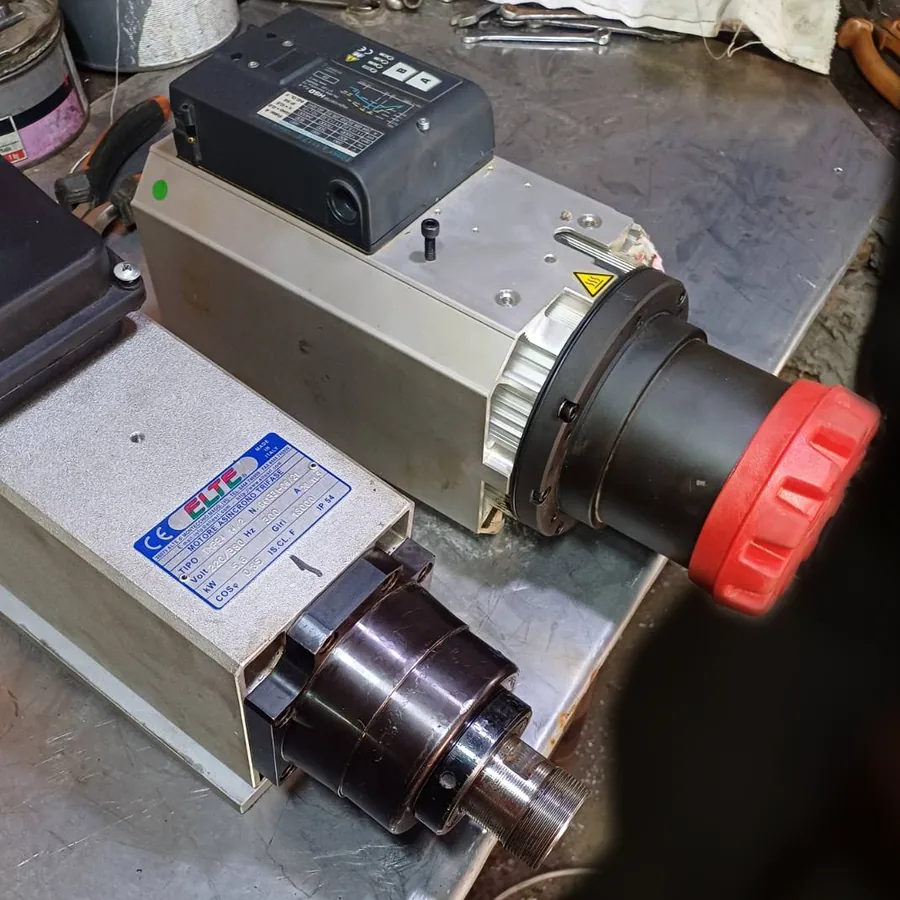
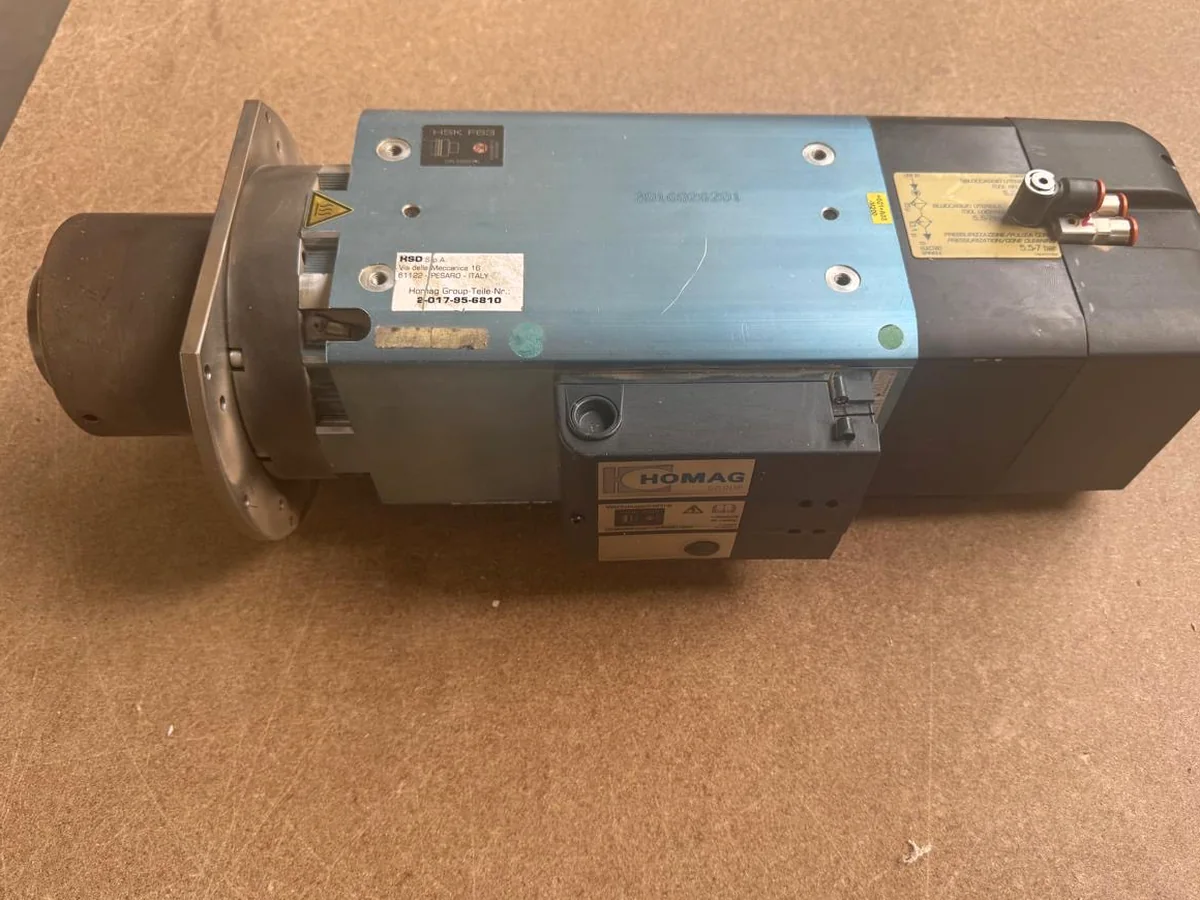
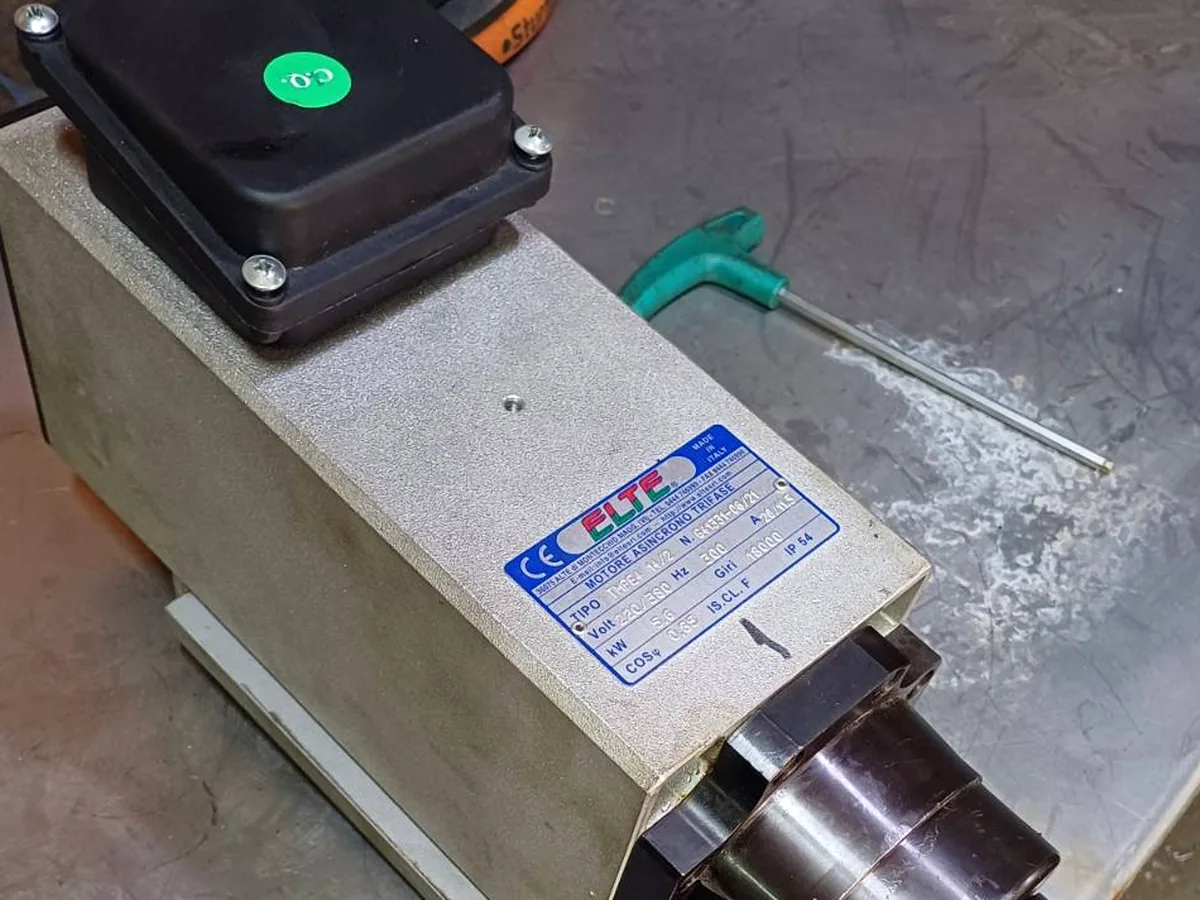
A famegmunkáló központok és portálmarók nagy részébe HSD elektroorsót építenek, az ISO30 szerszámcserés portálmarókon pedig gyakoriak az Elte egységek – mindkét gyártónak saját oldala van. Javítunk Teknomotor, Colombo és Perske főorsókat, valamint a CNC-portálmarókon elterjedt ázsiai gyártású egységeket is, köztük a Changsheng és GDZ főorsókat. A gépek közül gyakran találkozunk Homag, Biesse és SCM központokkal, valamint ázsiai és török gyártású portálmarókkal.
Mit végzünk egy portálmaró főorsóján
- Átvesszük a főorsót, rögzítjük az adattábla adatait és a tüneteket, és egyeztetjük a diagnosztika terjedelmét.
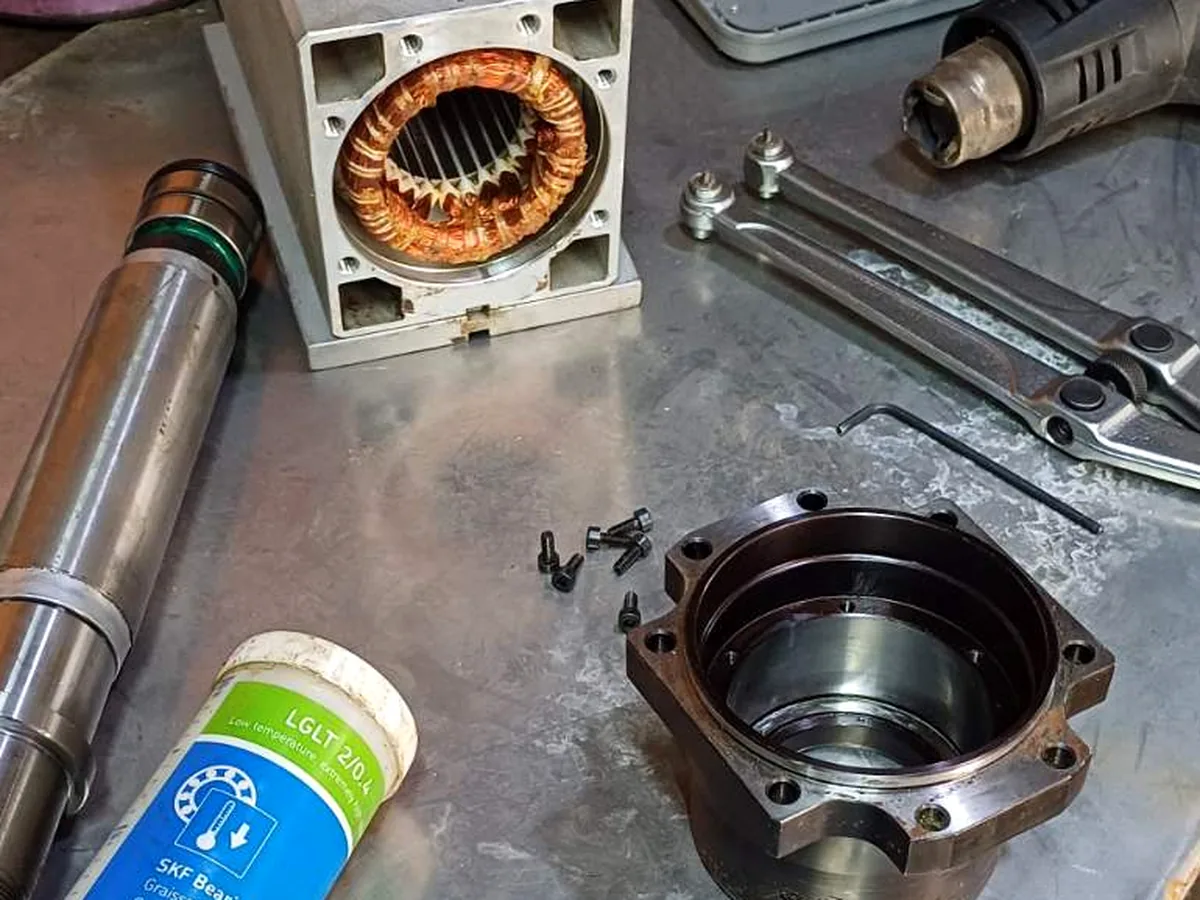
- Az egységet szétszereljük, megtisztítjuk a portól és a gyantától, majd megmérjük a tengelyt, a házat, a kúpot, a befogókészletet és az állórészt.
- Írásos árajánlatot kap a vizsgálati fényképekkel; a munka az Ön jóváhagyása után kezdődik.
- Kicseréljük a csapágyakat, a tömítéseket és a befogóalkatrészeket, amelyeket újonnan szerzünk be az európai piacról.
- Elvégezzük a forgórész dinamikus kiegyensúlyozását, beállítjuk az érzékelőket, és a teljes fordulatszám-tartományban bejáratjuk a főorsót.
- A főorsó vizsgálati jegyzőkönyvvel, beépítésre készen kerül vissza Önhöz.
Kérdések
CNC-portálmarók főorsójavítása – gyakori kérdések
Igen. Kicseréljük a csapágyakat, ellenőrizzük a patronkúpot, a tekercselést és a ventilátort, és kiegyensúlyozzuk a forgórészt. Ha egy új egység a jobb választás, rendelhető elektroorsóink közül kínálunk lehetőségeket.
Ne üzemeltesse tovább nagy fordulatszámon, és küldjön nekünk leírást és fényképeket. A sérült csapágyak gyorsan átadják a terhelést a tengelynek és a csapágyüléseknek, ezért a korai javítás általában kisebb terjedelmű.
Fényképeket a főorsó adattáblájáról, a kúpról vagy a befogópatronról, a csatlakozásokról és a géptábláról, valamint a tünetek rövid leírását.
Igen, elvégezzük az állórész újratekercselését, amelyet villamos vizsgálatok és próbapadi bejáratás követ.
Futárral vagy szállítmányozóval. Az EU-n belül nincs szükség vámpapírokra; más országok esetében segítünk az export- és visszaszállítási dokumentumokkal. A ki- és beszereléshez helyszíni szervizt is kínálunk.
Kapcsolódó
Főorsógyártók és alkatrészek portálmarókhoz
Mondja el, milyen CNC-portálmarója van
Adja meg a géptípust és a főorsó adattáblájának adatait, írja le a tüneteket – első értékeléssel és írásos árajánlattal jelentkezünk, még a munka megkezdése előtt.
Munkaterület
Főorsó-szolgáltatásaink
Az alábbi műveletek mindegyikét saját németországi műhelyünkben végezzük. Kövesse a hivatkozást, hogy megtudja, mivel jár az adott munka, és mire van szükségünk Öntől.
Diagnosztika és ellenőrzés
Csapágycsere
Motor-újratekercselés
Dinamikus kiegyensúlyozás
Jeladók és érzékelők javítása
Orsóház javítása és köszörülése
Kúp- és ütéskorrekció
Helyszíni beépítés és üzembe helyezés
Megelőző karbantartás
Csere- és kölcsönfőorsók
Utólagos átalakítás és korszerűsítés
Sürgősségi támogatás
Gépmárka
Gépmárkák
Függetlenek vagyunk, és minden gyártó főorsóival dolgozunk. Ezeknek a márkáknak a főorsói kerülnek a leggyakrabban a munkapadunkra.