 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Gépmárka
Makino főorsók javítása és felújítása
Makino megmunkálóközpontok főorsóit javítjuk és újítjuk fel. A CNC Spindle Service független műhely a németországi Sankt Augustinban, így közvetlenül velünk tárgyal. A legtöbb főorsó futárszolgálattal érkezik hozzánk; az egységet ládába csomagolva közvetlenül is elküldheti. A helyszíni kiszerelés, visszaszerelés vagy mérés külföldön előzetes műszaki egyeztetés alapján vehető igénybe.
Terjedelem
Az általunk javított Makino főorsórendszerek
A Makino hírnevét a grafit-, valamint a szerszám- és formagyártáshoz készült, nagyon nagy fordulatszámú főorsóinak köszönheti, és ezeket a főorsókat általában jóval finomabb kiegyensúlyozási fokozatra szerelik össze, mint amennyit egy általános megmunkálóközpont igényel. Ez a javítást is meghatározza: egy máshol elfogadható csapágykészlet itt nem megfelelő, és minden forgó alkatrészt helyreállított kiegyensúlyozással kell visszaépíteni, nem elég tisztán és pontosan összeszerelni.
Nagy fordulatszámú, beépített motoros főorsók
A forgórész közvetlenül a főorsó tengelyén ül, így a tekercshiba, a csapágyhiba és a hőprobléma kívülről egyformán jelentkezhet. Ezeket az egységeket teljesen szétszereljük, felmérjük, és az adott főorsótípushoz meghatározott csapágyelrendezéssel és előfeszítéssel építjük újra, nem általános készlettel.
Grafit- és szerszámgyártási főorsók
A grafit- és edzett acél simítómegmunkálásból érkező egységekben a koptató por a tömítéseken túlra is bejut, a csapágyak pedig hosszú ideig melegen futottak. Ellenőrizzük a zárólevegő útjait, a tömítések geometriáját és a tengelyorr állapotát is, mert önmagában a csapágyak felújítása általában csak rövid élettartamot biztosít.
Vízszintes megmunkálóközpontok főorsói
A hozzánk érkező egységek többnyire az a sorozatú vízszintes gépekből és hasonló palettás gépekből származnak, nagyobb kúppal és hosszú, felügyelet nélküli üzemciklusokkal. A munka elvben azonos, de az alkatrészek nehezebbek: a tengelyt, a távtartókat és a házat a kopás szempontjából felmérjük, mielőtt bármit megrendelnénk, és a forgó átvezetőt is velük együtt ellenőrizzük.
Szíjhajtású és fogaskerekes főorsófejek
A régebbi és nagyobb gépek külön motort használnak szíj- vagy fogaskerékhajtással. Itt a hiba gyakran magán a főorsón kívül van: kopott szíjtárcsa, laza szíj vagy tengelykapcsoló. A hajtásláncot és a patront is ellenőrizzük, és megmondjuk, melyik alkatrész kopott valójában.
A pontos kialakítás a gép modelljétől és gyártási évétől függ. Két azonos típusjelű gépben is lehet eltérő főorsóegység, ezért az árajánlat előtt az adattábla fényképe alapján megerősítjük a kivitelt.
Hibajelenségek
A Makino főorsók leggyakoribb hibái
A Makino gépeket gyakran használják szerszám- és formagyártásra, grafitmegmunkálásra és nagy sebességű simításra, így főorsóik hosszú ideig nagy fordulatszámon futnak. A csapágyak állapotában vagy a kiegyensúlyozásban bekövetkező kis változások is gyorsan meglátszanak a felületminőségen. A Makino főorsóknál ezeket a hibákat látjuk a leggyakrabban.
Zaj és növekvő rezgés
A nagy fordulatszámú Makino főorsóknál az első jel általában a hang megváltozása, nem pedig feltűnő zaj. Szétszereljük az egységet, felmérjük a csapágyüléseket és a tengelyt, és beszámolunk arról, mit mutat a kopási kép.
Túlmelegedés és hődrift
A finom simítómegmunkálásnál a hőtágulás gyorsan megmutatkozik. Az ok általában a helytelenül beállított előfeszítés, egy eltömődött olaj-levegő vezeték vagy egy elfáradt hűtőkör. Mielőtt következtetéseket vonnánk le, a próbafuttatás során mérjük a hőmérséklet-emelkedést.
Ütés a kúpon
A hozzánk érkező Makino egységek többsége HSK-befogású, így a kúpnak és a homlokfelületnek is pontosnak kell lennie. A kúpot utánköszörüljük és az ütést korrigáljuk; ha a tengely meghajlott, ezt még a további költségek előtt jelezzük.
Szerszámbefogási problémák
A húzórúd ereje csökken, ahogy a befogópatron szegmensei és a tányérrugók kopnak. Megmérjük a befogóerőt, kicseréljük a befogókészletet, és egyúttal ellenőrizzük a kioldódugattyú löketét és tömítéseit.
Jeladó- és orientálási hibák
A grafitpor és a hő megviseli a jeladókat. Ha a főorsó szerszámcseréhez nem orientál, az gyakran jeladó- vagy tengelykapcsoló-probléma, nem mechanikai hiba, ezért először ezt ellenőrizzük.
Hűtő-kenő folyadék vagy zsír bejutása
A grafitmegmunkálás és az orsón belüli hűtés egyaránt igénybe veszi az elülső tömítést. Ha a por vagy a hűtő-kenő folyadék eléri a csapágyakat, a kár általában már bekövetkezett; jelezzük, milyen mélyre jutott az egység belsejében.
Folyamat
Így zajlik a javítás
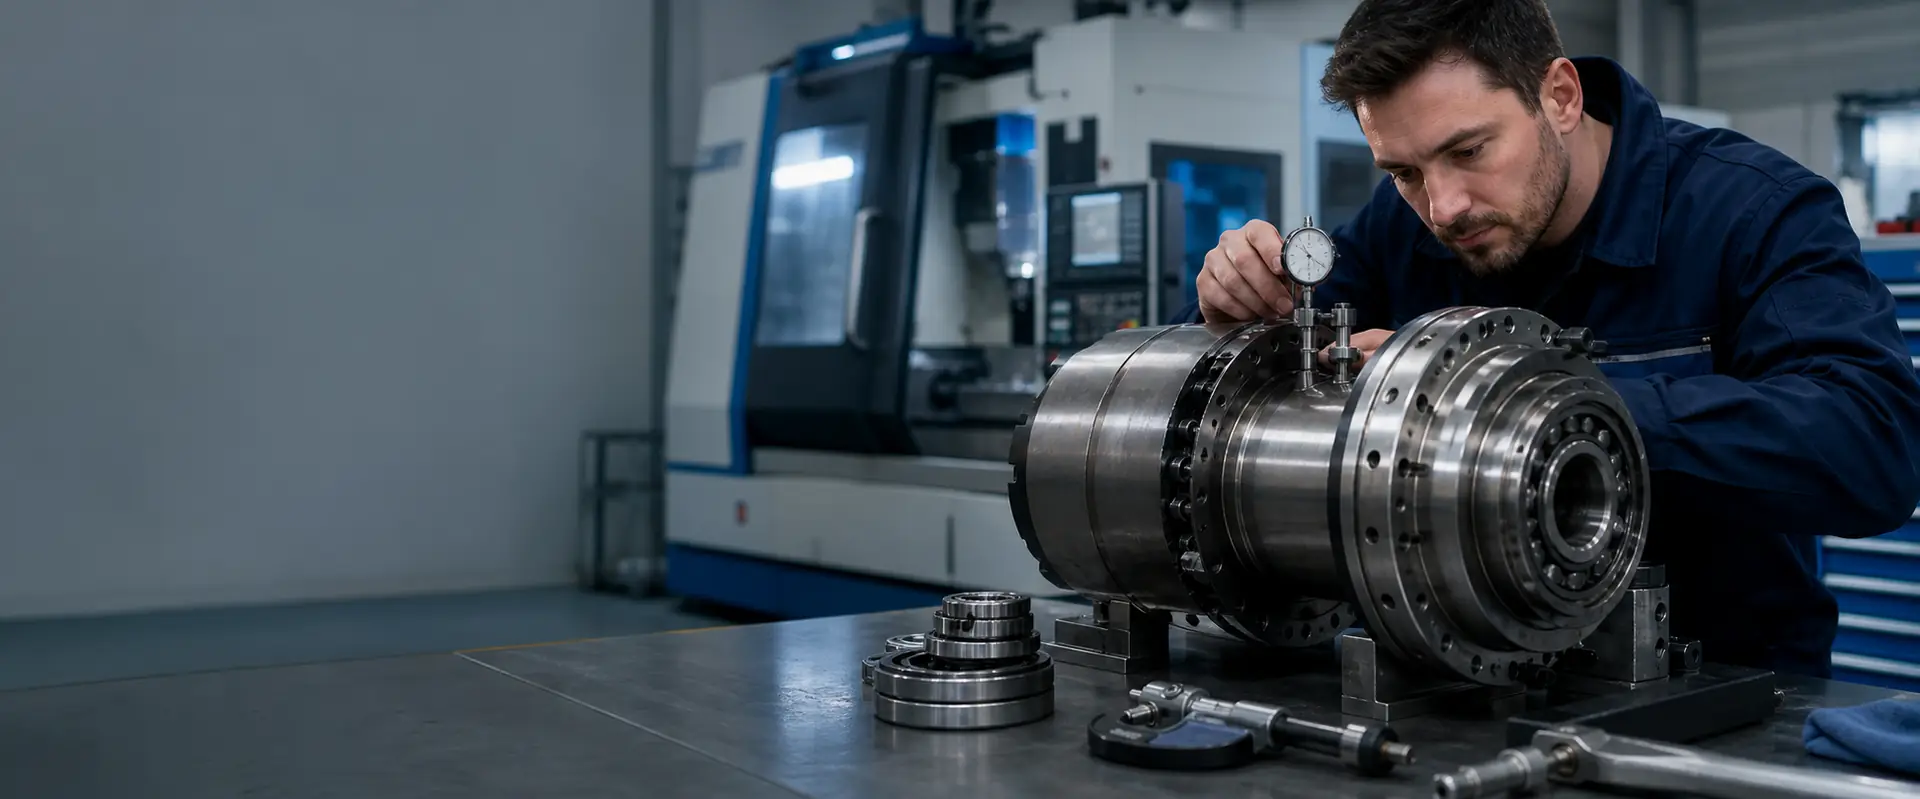
Érkezéskor a főorsót nyilvántartásba vesszük és átvizsgáljuk, majd teljesen szétszereljük. Felmérjük a tengely és a ház geometriáját, ellenőrizzük a csapágyüléseket, megvizsgáljuk a tekercselést és a jeladót, és fényképen dokumentáljuk, amit találunk. A javítás előtt írásos árajánlatot kap a munka terjedelmével. A munka végeztével az egységet dinamikusan kiegyensúlyozzuk, próbafuttatással bejáratjuk, és a mért értékeket tartalmazó vizsgálati jegyzőkönyvvel együtt szállítjuk vissza.
Az egyes műveleteket — csapágycsere, a forgórész és az állórész újratekercselése, kúputánköszörülés, a húzórúd és a befogórendszer javítása, jeladómunkák, a tömítések és a hűtőkör felújítása — honlapunk szolgáltatások rovatában írjuk le. Makino főorsónál ezeket általában egyetlen felújításban egyesítjük, nem külön-külön rendelik meg.
Mit küldjön el ajánlatkéréséhez
A Makino gépeknél a főorsó típusa a motororsó adattábláján található; küldjön róla fényképet, adja meg a gép modelljét és gyártási évét, valamint a gyártásban ténylegesen használt legnagyobb főorsó-fordulatszámot.
- Fényképek a főorsó adattáblájáról és a szerszámcsatlakozásról
- Gépmodell, főorsótípus és gyártási év
- A hibajelenségek rövid leírása, és hogy mikor jelentkeznek
- A már meglévő mérési eredmények — ütés, hőmérséklet, rezgés, áramfelvétel
- Hogy a gép még össze van-e szerelve, vagy a főorsót már kiszerelték
A kiszerelést a gép dokumentációja szerint, szakképzett személyzetnek kell elvégeznie. Ha inkább ránk bízná, kérdezzen rá a kiszerelésre és a visszaszerelésre egy helyszíni kiszállás keretében.
Szállítás és helyszíni szerviz
A határokon átnyúló főorsó-projektekben szerzett tapasztalatunk lehetővé teszi, hogy a szállítást, az átvizsgálást és a szükséges helyszíni munkákat jól szervezetten készítsük elő. A Németországon kívüli ügyfelek szállítmányozóval küldik el hozzánk a főorsót; mi átvizsgáljuk, megjavítjuk, bevizsgáljuk és visszaküldjük. A helyszíni munkák — kiszerelés, beszerelés, beállítás és üzembe helyezés — nemzetközileg is elérhetők, miután a feladatot előzetesen műszakilag egyeztettük, hogy a megfelelő alkatrészek és műszerek a technikussal együtt érkezzenek.
Kérdések
Makino főorsójavítás — gyakori kérdések
Igen. Független műhely vagyunk, így a főorsót közvetlenül hozzánk küldheti, és mi választjuk ki a hozzá illő csapágy- és tömítésmegoldást. Az elszállítást, a műszaki értékelést és a visszaszállítást közvetlenül szervezzük, igény szerint tervezett helyszíni támogatással a diagnosztikához, a kiszereléshez vagy az üzembe helyezéshez.
A hozzánk érkező egységek többnyire a V és PS sorozatú függőleges gépekből, az F sorozatú gépekből, az a sorozatú vízszintes gépekből, valamint grafit- és szerszámgyártó gépekből származnak. Ez a tapasztalatainkat írja le. Küldje el a főorsó számát és az adattábla fényképét, és megmondjuk, vállalhatjuk-e a munkát.
A legtöbb esetben igen. A nagy fordulatszámú egységeket általában a konstrukció által előírt osztályú hibrid kerámia csapágyakkal építjük újra, a forgó egységet pedig az ISO 21940 értelmében az üzemi fordulatszámnak megfelelő fokozatra egyensúlyozzuk ki. Az elérhető érték a tengely és a forgórész állapotától függ, ezért a szétszerelés után erősítjük meg.
Jellemzően 5–10 munkanap a beérkezéstől számítva, az alkatrészek elérhetőségétől és a szétszerelés eredményétől függően. Ez jellemző időtartam; a kötelező határidő az, amelyet írásban visszaigazolunk Önnek. A nagy fordulatszámú egységek olykor több időt igényelnek, mert a speciális csapágyosztályokat esetenként rendelésre gyártják, és a kiegyensúlyozásnak is megvan a szükséges ideje.
A főorsót szétszereljük és felmérjük; ez az átvizsgálás díjköteles lépés. A javítási munkák megkezdése előtt írásos árajánlatot kap a megállapításokkal és a javasolt javítással, így a számok ismeretében dönthet. Ha nem kívánja folytatni, megmondjuk, mennyibe kerül az átvizsgálás és az összeszerelés.
Küldje el nekünk a főorsó adatait
Adja meg a gép modelljét, a főorsó típusát és a gépen tapasztalt hibát. Első értékeléssel és írásos árajánlattal jelentkezünk, még a munka megkezdése előtt. Grafitmegmunkálásra vagy nagy sebességű simításra használt Makino főorsóknál adja meg a megmunkált anyagokat is — a por és a hűtő-kenő folyadék befolyásolja az általunk javasolt tömítést.
Javítás helyett inkább alkatrészre van szüksége?
Makino főorsó-alkatrészek és motororsók
Makino főorsó-alkatrészek az a, d, V és F sorozathoz: motororsók, hibrid csapágyak, forgó átvezetők és érzékelők, ütésre ellenőrizve és műhelyünkben beépítve.
Terjedelem
Főorsó-munkák, amelyeket Makino gépekhez végzünk
Az alábbi műveletek mindegyikét saját németországi műhelyünkben végezzük. Kövesse a hivatkozást, hogy megtudja, mivel jár az adott munka, és mire van szükségünk Öntől.
Gépmárka
Gépmárkák
Függetlenek vagyunk, és minden gyártó főorsóival dolgozunk. Ezeknek a márkáknak a főorsói kerülnek a legtöbbször a munkapadunkra.