 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Záró lépés
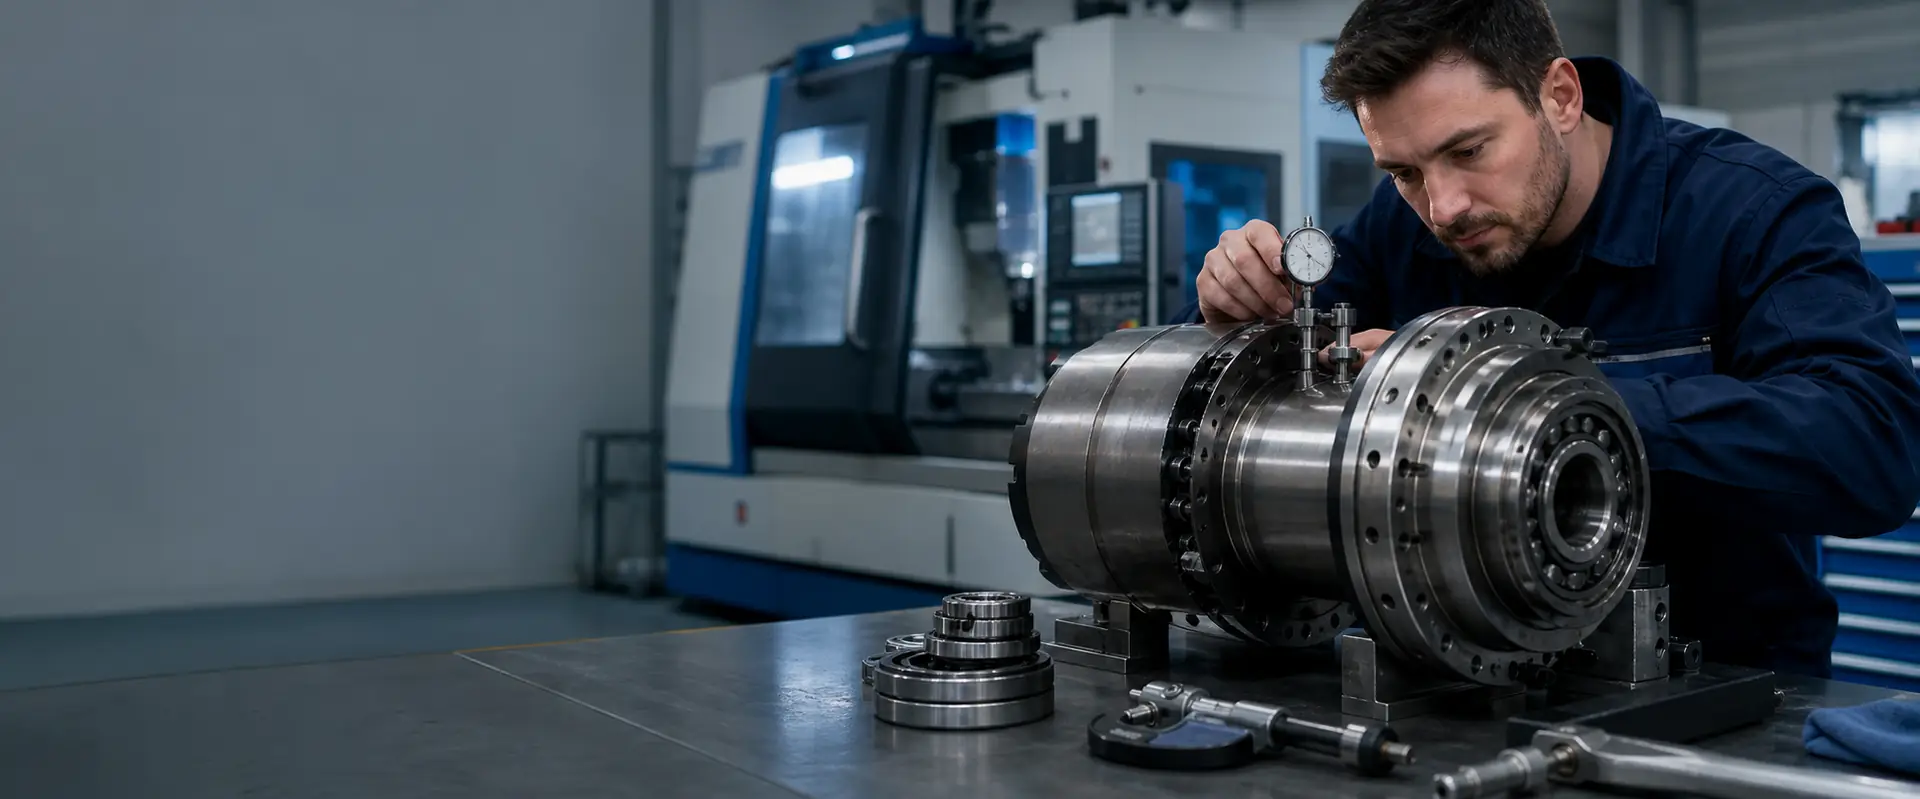
Főorsók dinamikus kiegyensúlyozása
Minden forgó egységben marad némi maradó kiegyensúlyozatlanság. Néhány ezer fordulatnál ez ártalmatlan; nagy fordulatszámon viszont folyamatosan terheli a csapágyakat, és a felületminőségen is megjelenik. A kiegyensúlyozás a felújítás utolsó lépése, esetenként pedig önálló munka is, ha a főorsó egyensúlyi állapota megváltozott.
Folyamat
Munkasorrend
-
1
Először az alkatrészek ellenőrzése
A kiegyensúlyozás nem korrigálja sem a hajlott tengelyt, sem a sérült kúpot, sem a kopott csapágyakat. Először a geometriát és az ütést mérjük, és ha valami eltér, a kiegyensúlyozás előtt jelezzük.
-
2
A forgó egység kiegyensúlyozása
A tengelyt a forgórésszel, a távtartókkal és a felszerelt alkatrészekkel a kiegyensúlyozógépre helyezzük, és két síkban addig korrigáljuk, amíg a maradó kiegyensúlyozatlanság az adott egységre vonatkozó célértéken belül nem kerül.
-
3
Összeszerelés és bejáratás
A főorsót összeszereljük, a kenést az előírt mennyiségre állítjuk, és fokozatosan, a teljes fordulatszám-tartományon át bejáratjuk, miközben minden lépcsőben rögzítjük a csapágyhőmérsékletet és a rezgést.
-
4
Végső mérés és jegyzőkönyv
Az összeszerelt főorsóban üzemi fordulatszámon mérjük a rezgést, a szerszámcsatlakozásnál újra ellenőrizzük az ütést, és az értékeket vizsgálati jegyzőkönyvben adjuk át a főorsóval együtt.
Terjedelem
Így végezzük a kiegyensúlyozást
A forgó egységet kiegyensúlyozógépen két síkban egyensúlyozzuk ki, majd az összeszerelt főorsóban üzemi fordulatszámon újra ellenőrizzük. A korrekciót ott végezzük, ahol a konstrukció ezt lehetővé teszi: kiegyensúlyozó gyűrűkkel, hernyócsavaros furatokkal vagy meghatározott pontokon történő anyageltávolítással. Ha egy alkatrészen nincs korrekciós lehetőség, ezt jelezzük, és a következő lépést Önnel egyeztetjük.
Kétsíkú korrekció
A főorsó forgórésze az átmérőjéhez képest hosszú, ezért az egysíkú korrekció nyomatéki kiegyensúlyozatlanságot hagy maga után. A korrekciót két síkban végezzük, így a statikus és a nyomatéki összetevőt egyszerre kezeljük.
Kiegyensúlyozási jósági fokozat célértékei
Ahol a konstrukció és a korrekciós lehetőség megengedi, az üzemi fordulatszámhoz választott, G2,5–G1 tartományba eső ISO 21940 szerinti fokozatokra törekszünk. A ténylegesen elért fokozatot a jegyzőkönyvben adjuk meg.
Rögzített maradó kiegyensúlyozatlanság
A maradó kiegyensúlyozatlanságot síkonként grammmilliméterben mérjük, a mérési fordulatszámmal együtt. Ezek az értékek bekerülnek a vizsgálati jegyzőkönyvbe, nem csupán egy „megfelelt” minősítés.
Viselkedés üzemi fordulatszámon
A csak kiegyensúlyozógépen kiegyensúlyozott forgórész a saját házában még futhat egyenetlenül. A végső ellenőrzést az összeszerelt főorsóban, a teljes fordulatszám-tartományban végezzük, ahol az előfeszítés és az illesztések is befolyásolják az eredményt.
Ellenőrzőlista
Mit kérdezünk a kiegyensúlyozás előtt
Az általunk megcélzott kiegyensúlyozási fokozat a legnagyobb fordulatszámtól és a főorsó használatának módjától függ. A szerszámtartó és a korábbi szétszerelések is számítanak, mert mindkettő megváltoztatja a forgó egység illeszkedését. A gépen végzett, akár egyszerű rezgésmérések is viszonyítási alapot adnak a munka utáni összehasonlításhoz.
- Legnagyobb üzemi fordulatszám és a szokásos munkatartomány
- A szerszámcsatlakozás típusa és az üzemben használt szerszámtartó
- Hogy a főorsót korábban szétszerelték-e már
- A gépen végzett esetleges rezgésmérések
Kérdések
Főorsók dinamikus kiegyensúlyozása — gyakori kérdések
Ez a konstrukciótól, a korrekciós lehetőségtől és az alkatrészek állapotától függ. Ahol az egység megengedi, az ISO 21940 (korábban ISO 1940) szerinti G2,5–G1 tartományt célozzuk meg. A kiegyensúlyozási fokozatot megmérjük, és a jegyzőkönyvben feltüntetjük.
A kiegyensúlyozógép a forgórészt saját, rugalmas ágyazásában tartja. Üzem közben a forgórész előfeszített, ferde hatásvonalú golyóscsapágyakban ül egy házban, ahol az illesztések, a távtartók és az előfeszítés egyaránt befolyásolják a viselkedést. Az üzemi fordulatszámon végzett ellenőrzés azt mutatja meg, amit a gép valójában tapasztal.
Esetenként igen. A rezgés eredhet kopott csapágyakból, hajlott tengelyből, sérült kúpból, kiegyensúlyozatlan szerszámtartóból vagy magából a gépszerkezetből is. Feltételezések helyett mérünk, és ha az ok máshol van, megmondjuk, hol érdemes keresni.
A forgó egységet csapágycsere vagy motorfelújítás részeként egyensúlyozzuk ki, ha a munka megváltoztatta az egyensúlyi állapotát, és ez a felújítás árajánlatában szerepel. Az önálló kiegyensúlyozásra a bejövő átvizsgálás után külön árajánlatot adunk.
Mikor van rá szükség
Mikor érdemes kiegyensúlyozatlanságot vizsgálni
Nem minden rezgés kiegyensúlyozatlanság. Kopott csapágyak, hajlott tengely, sérült kúp vagy a gép rezonanciája is hasonló mérési értékeket adhat. Az alábbi esetekben valószínű ok a kiegyensúlyozatlanság, és érdemes a kiegyensúlyozást megvizsgálni, ideális esetben a főorsó kiszerelése előtt a gépen végzett méréssel.
Fordulatszámmal növekvő rezgés
A kiegyensúlyozatlansági erő a fordulatszám négyzetével nő. Az a főorsó, amely alacsony fordulatszámon csendes, a tartománya felső részén viszont egyenetlenül jár, ellenőrzésre szorul.
Csak nagy fordulatszámon jelentkező felületi hibák
Ha egy bizonyos fordulatszám felett rezgésnyomok vagy mintázott felület jelenik meg ugyanazzal a szerszámmal és tartóval, amely alacsonyabb fordulatszámon jól működik, az a forgó egységre utal.
Ütközés vagy alkatrészcsere után
Minden, ami a forgórészt érinti — ütközés, kicserélt szíjtárcsa, új húzórúd-egység —, megváltoztatja a főorsó egyensúlyi állapotát, és érdemes megmérni.
Kérdezzen kiegyensúlyozási munkáról
Adja meg a főorsó típusát, legnagyobb fordulatszámát és a rezgés jellegét. Megmondjuk, hogy várhatóan önmagában a kiegyensúlyozás segít-e, vagy előbb a főorsót kell átvizsgálni.
Terjedelem
Kiegyensúlyozáson túli főorsó-munkák műhelyünkben
Az alábbi műveletek mindegyikét saját németországi műhelyünkben végezzük. Kövesse a hivatkozást, hogy megtudja, mivel jár az adott munka, és mire van szükségünk Öntől.
Gépmárka
Gépmárkák
Függetlenek vagyunk, és minden gyártó főorsóival dolgozunk. Ezeknek a márkáknak a főorsói kerülnek a legtöbbször a munkapadunkra.