 English
 Deutsch
 Français
 Español
 Nederlands
 Polski
 Italiano
 Română
 Türkçe
 Português
 Čeština
 Magyar
 Svenska
Tipo de máquina · retificação
Reparação de spindles de retificadoras
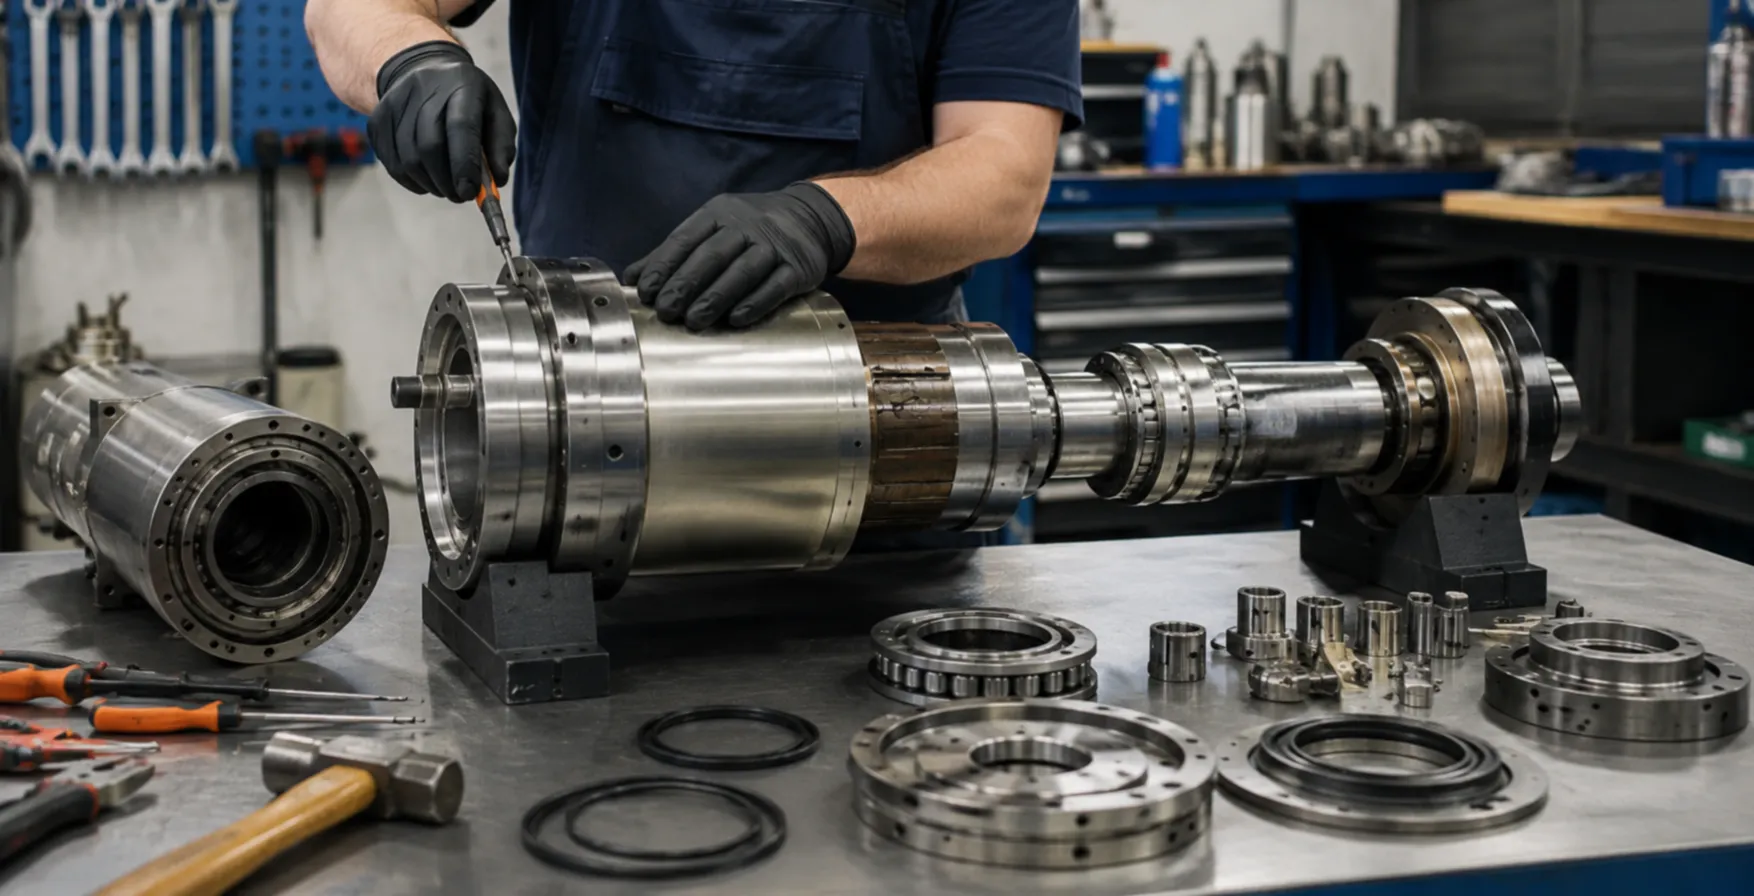
Uma retificadora exige do seu spindle um funcionamento mais suave do que qualquer outra máquina: cada vestígio de vibração aparece na superfície da peça. Na nossa oficina em Sankt Augustin, Alemanha, reparamos spindles de retificadoras planas, cilíndricas, de interiores e de afiação de ferramentas — com substituição de rolamentos de precisão, excentricidade medida em mícrones, equilibragem dinâmica e rodagem com monitorização da temperatura.

Tipo de máquina
Quatro tipos de retificadora, quatro spindles diferentes
Numa retificadora plana, o spindle da cabeça porta-mó leva uma mó de grande diâmetro e trabalha com um motor integrado ou flangeado. Uma retificadora cilíndrica acrescenta um spindle da cabeça porta-peça, que define a circularidade da peça. As retificadoras de interiores trabalham com eletromandris de alta velocidade e pequeno diâmetro, e as afiadoras de ferramentas com spindles compactos para mós de diferentes formas.
Antes da reparação determinamos o tipo de rolamentos, o sistema de lubrificação e a forma de montagem da mó — isso define o procedimento de reparação.
- Placa da máquina e placa do spindle, se existir
- Rolamentos: de elementos rolantes, hidrodinâmicos ou hidrostáticos
- Lubrificação: massa, óleo-ar ou óleo em circulação
- Acionamento: correia, motor integrado ou flangeado
- Montagem da mó: flange, cone, rosca
Conceções
Como são construídos os spindles de retificação
O que têm em comum é a rigidez elevada e a excentricidade mínima. O que difere é o sistema de rolamentos e o acionamento — e, com eles, o âmbito das verificações.
Spindle da cabeça porta-mó
Na maioria dos casos sobre rolamentos de elementos rolantes de precisão, com acionamento por correia ou direto. Verificamos os moentes do veio, o assento da flange da mó, a pré-carga e os vedantes.
Chumaceiras hidrodinâmicas e hidrostáticas
O veio gira sobre um filme de óleo, por isso a geometria dos moentes, as folgas e a limpeza do óleo decidem o resultado. Avaliamos estas unidades individualmente e acordamos consigo o âmbito de trabalho adequado.
Eletromandris de retificação interior
Unidades de alta velocidade e pequeno diâmetro com motor integrado, fabricadas por exemplo pela GMN e pela Fischer. Rolamentos, rotor, enrolamento e arrefecimento são tratados numa única reparação.
Spindle da cabeça porta-peça
Faz girar a peça entre pontos ou numa bucha. A sua excentricidade passa diretamente para a circularidade, por isso medimos o veio e as superfícies de referência com especial cuidado.
Sintomas
Avarias comuns em spindles de retificadoras
Na retificação, o spindle comunica um problema através da peça: a superfície perde o acabamento antes de se ouvir qualquer ruído.
Vibração e lobulação
Ondulação, marcas de vibração, manchas num acabamento espelhado. Procuramos a origem: rolamentos, desequilíbrio do rotor ou da mó, ou o acionamento.
Desgaste dos rolamentos
Ruído e temperatura a subir, perda de rigidez. Montamos rolamentos de precisão com a pré-carga correta e verificamos a montagem em cada posição de rolamento.
Excentricidade do veio
Provoca erros de dimensão e de forma. Medimos em mícrones a excentricidade do veio e do assento da mó e, quando necessário, recuperamos as superfícies de referência por retificação.
Sobreaquecimento do spindle
Pré-carga excessiva, lubrificante a menos ou a mais, arrefecimento sujo. O calor altera a dimensão da peça ao longo de um turno, por isso registamos a temperatura durante toda a rodagem.
Problemas de lubrificação
Alimentação de óleo-ar irregular, massa ressequida ou contaminada, líquido de refrigeração nos rolamentos. Recuperamos os vedantes e a quantidade correta de lubrificante.
Desequilíbrio
Após a substituição de peças ou após um impacto, o rotor perde o equilíbrio. Equilibramos dinamicamente o rotor juntamente com as peças que giram com ele.
Precisão
Rolamentos de precisão, equilibragem e medição
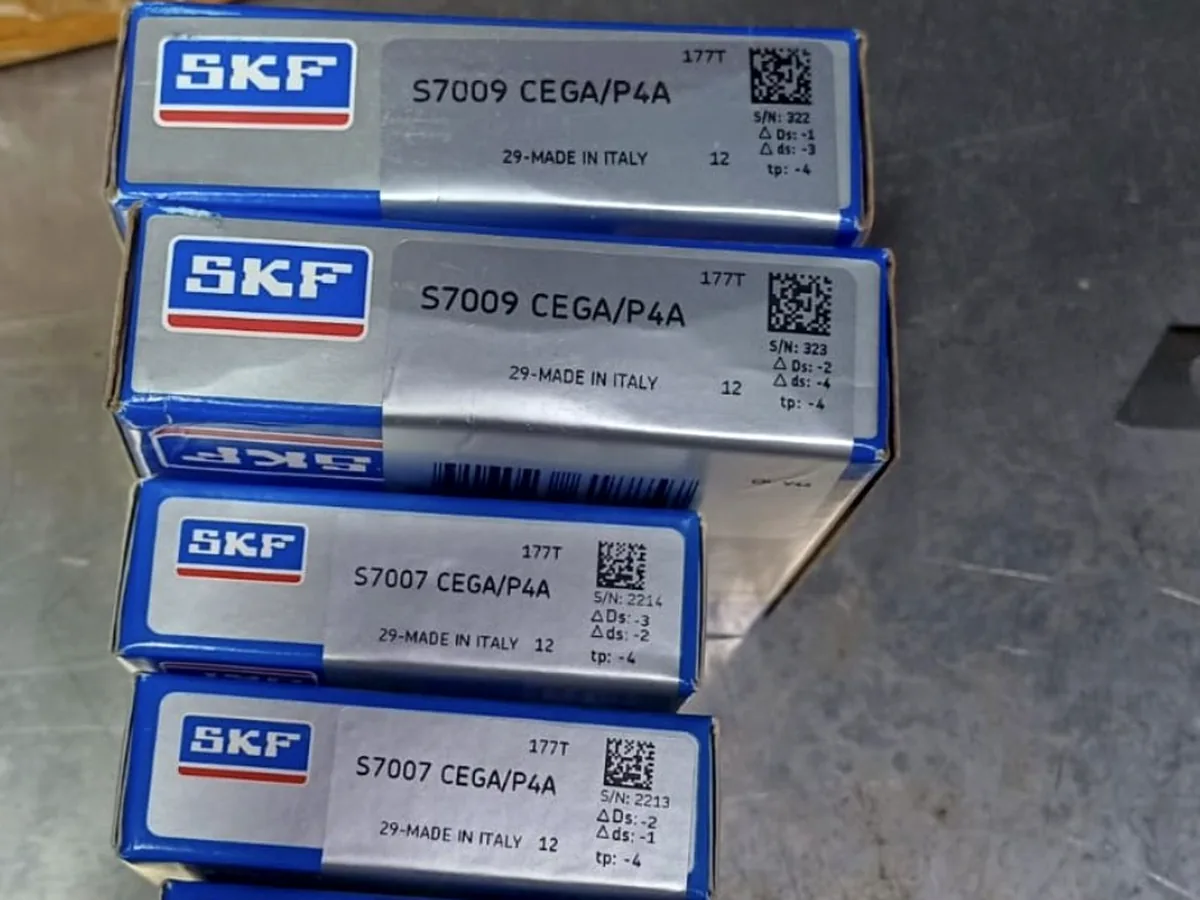
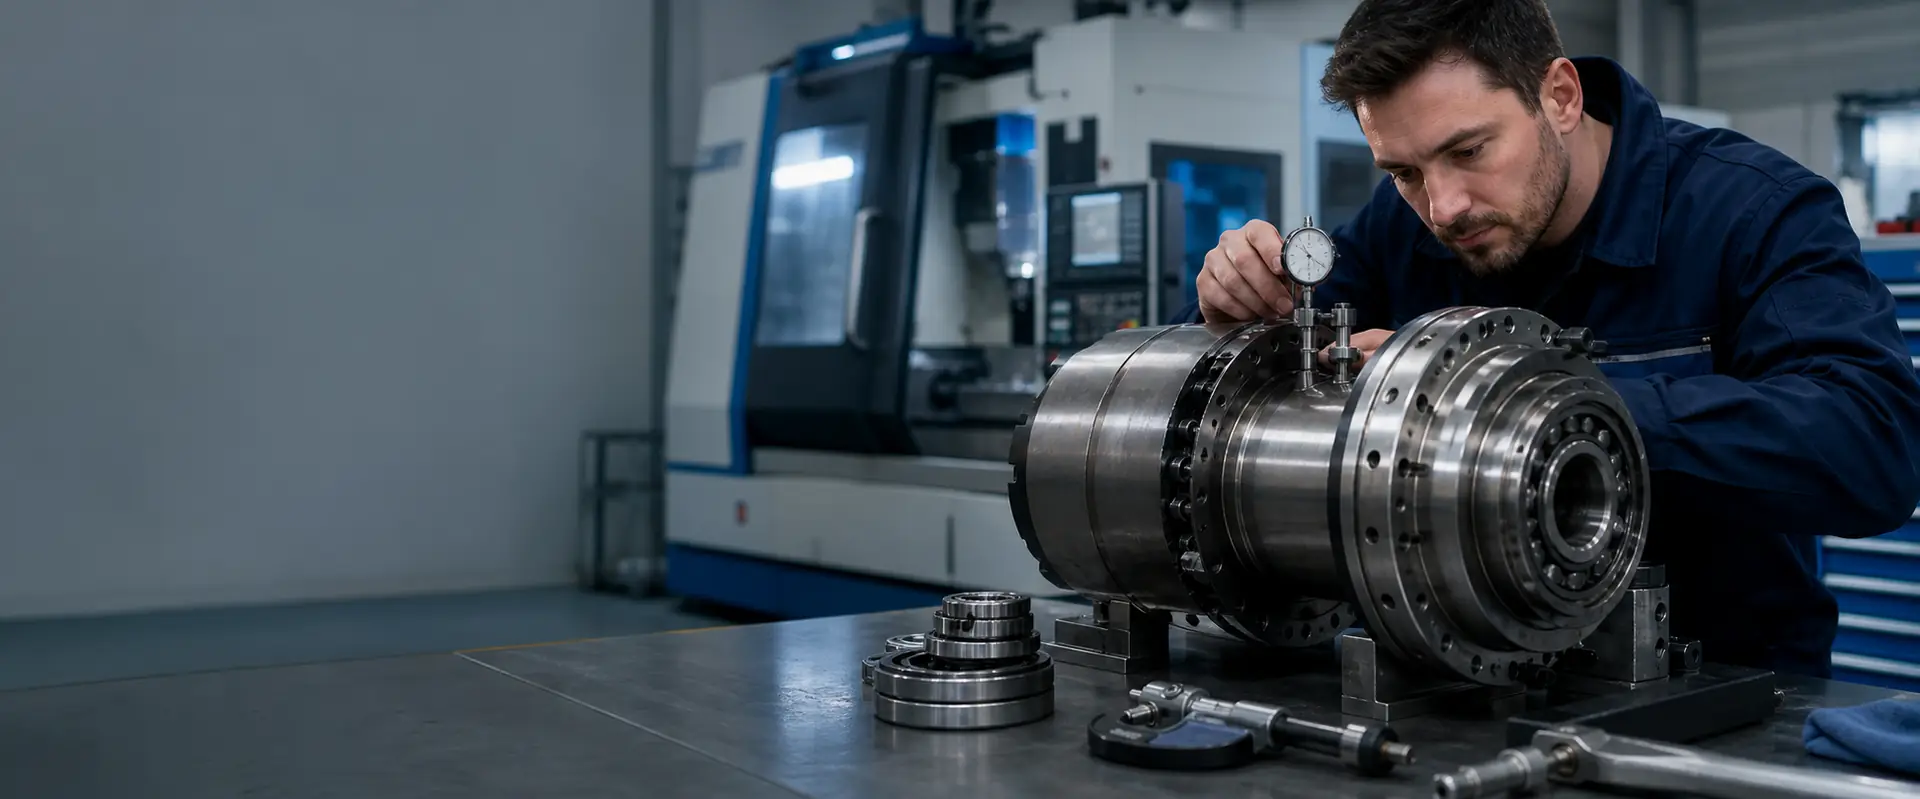
Os spindles de retificação trabalham com rolamentos de contacto angular de alta precisão das classes P4 e P2, fornecidos em pares ou conjuntos emparelhados com uma pré-carga definida. Fabricantes de rolamentos como SKF, FAG, NSK ou GMN oferecem-nos no mercado europeu; identificamos o conjunto certo a partir dos rolamentos existentes e dos dados do desenho, orçamentamo-lo, montamo-lo numa zona limpa e verificamos a pré-carga. A excentricidade do veio, da face e do assento da mó é medida com comparadores com leitura em mícrones e registada no relatório, para que veja o estado da unidade antes e depois da reparação.
Sequência de reparação
- Recebemos o spindle, registamos os sintomas e as condições de funcionamento e acordamos o âmbito do diagnóstico.
- A unidade é desmontada; o veio, a carcaça, os assentos dos rolamentos e os rolamentos são medidos e o sistema de lubrificação é verificado.
- Recebe um orçamento escrito com fotografias da inspeção; o trabalho começa assim que o aprovar.
- São montados rolamentos novos da classe de precisão exigida e vedantes novos, e a pré-carga é definida.
- O rotor é equilibrado e o spindle é submetido a rodagem com aumentos de velocidade escalonados e monitorização da temperatura.
- Volta para si com um relatório de medição e recomendações sobre lubrificação e manutenção preventiva.
Perguntas
Reparação de spindles de retificação — perguntas frequentes
Sim. Reparamos spindles de máquinas de todas as gerações, incluindo retificadoras que estão em produção há décadas. Os rolamentos são selecionados pelas dimensões e pela classe de precisão.
Durante a rodagem, o lubrificante distribui-se nos rolamentos e a temperatura estabiliza. Aumentamos a velocidade por etapas e registamos a temperatura, para que o spindle atinja as condições de trabalho sem sobreaquecer.
Equilibramos o rotor do spindle juntamente com as peças que giram com ele e damos-lhe recomendações para a equilibragem da mó e da flange na sua máquina.
Fotografias do spindle, da placa da máquina e da montagem da mó, mais uma breve descrição: o aspeto da superfície da peça e se há ruído ou calor.
Depende do que a desmontagem revelar e dos rolamentos da classe exigida. Damos uma estimativa quando o spindle chega e indicamos a data no orçamento escrito.
Relacionado
Peças e tipos de máquina relacionados
Descreva a sua retificadora
Indique-nos o tipo e o modelo da máquina e descreva os sintomas e a superfície da peça — respondemos com uma avaliação inicial e um orçamento escrito antes de qualquer trabalho começar. O spindle chega até nós por estafeta ou transitário a partir de qualquer ponto da Europa e de fora dela.
Cobertura
Os nossos serviços de spindles
Todas as operações abaixo são feitas na nossa própria oficina na Alemanha. Siga uma ligação para ver em que consiste e aquilo de que precisamos da sua parte.
Diagnóstico e inspeção
Substituição de rolamentos
Rebobinagem de rotor e estator
Equilibragem dinâmica
Reparação de encoders e sensores
Reparação e retificação da carcaça
Correção do cone e da excentricidade
Instalação e colocação em serviço no local
Manutenção preventiva
Spindles de troca e empréstimo
Modernização e retrofit
Assistência urgente
Marca de máquina
Marcas de máquinas
Somos independentes e trabalhamos com spindles de todos os fabricantes. Estas são as marcas cujos spindles chegam com mais frequência à nossa bancada.